1. 为什么要改造涂料废水处理系统朝生物方向发展?
涂料生产产生的废水主要在设备清洗、搅拌槽清洁、过滤系统和车间卫生等步骤中产生;同时在研磨过程中使用的冷却水也会限制溶剂的挥发。这种废水通常具有高有机负荷,含有复杂的混合物,包括成膜剂、颜料、塑料颗粒、添加剂、挥发性有机溶剂和特定涂料中的重金属。其显著特征是颜色高、特有气味、由于颜料和塑料颗粒的分散而导致的高悬浮固体(TSS),以及在没有适当预处理的情况下难以生物降解的有机化合物。
实践表明,如果仅依靠单纯的物理化学方法(絮凝-成团-沉淀),在负荷波动时很难达到稳定性,且化学药剂的成本有上升趋势。与此同时,需氧生物体能够消耗大部分溶解有机物,减少化学药剂的需求,减少物理化学污泥的产生,并允许系统在一定的波动范围内自我适应。当将生物处理与选择性预处理步骤(如芬顿/高级氧化)结合时,难以降解的有机物和脱色的去除效率将显著提高,为生物处理的可持续运行创造条件。
对于正在扩展产能或必须满足更严格排放要求的涂料厂,选择MBBR(移动床生物膜反应器)或MBR(膜生物反应器)生物技术可以提高效率,优化空间并减少过载风险。MBBR可以通过在现有池中增加填料来提高处理能力,而MBR则将沉淀池与中空纤维膜结合,提供清澈且稳定的出水。这两种方法都有明确的定量操作数据,以便根据企业目标进行调整。

2. 改造目标:标准、稳定性和降低成本的机会
在法律合规方面,系统需要朝着根据QCVN 40:2025/BTNMT(工业废水排放标准)处理达到要求的方向发展,涉及有机物、悬浮固体、颜色、金属和其他相关参数,不同项目适用。并不一定要“追逐化学药剂”以强迫每天达到指标;相反,设计适合涂料废水特性的工程链,其中生物处理发挥有机底物的处理作用,而物理化学和高级氧化则“恰到好处”地用于处理难度较大的目标。
第二个目标是负荷波动时的稳定性。设备清洗流、批次生产的作业或颜色配方的转换可能导致COD、TSS和颜色的剧烈波动。具有气体曝气的调节池和物理化学预处理线有助于“平滑”波动;接下来,通过在pH约3的条件下使用芬顿/高级氧化分离难以降解的物质,将减轻需氧生物体的负担。在生物体中,MBBR或MBR都是在有机负荷波动时维持效率的强大工具。
最后是运营成本。生物处理有助于减少絮凝和成团化学药剂的使用;MBBR在需要提高产能时减少了扩展面积的要求;MBR减少了沉淀池的需求,提供清澈的出水,便于在有需求时进行内部再利用。特别是,MBBR和MBR的定量操作参数(如填料的表面积、膜孔径、抽吸周期)是精确控制能量和化学药剂的基础,避免“用过大的安全余地来补偿”而导致的成本增加。
3. 提议的生物技术方案以改造涂料废水处理系统
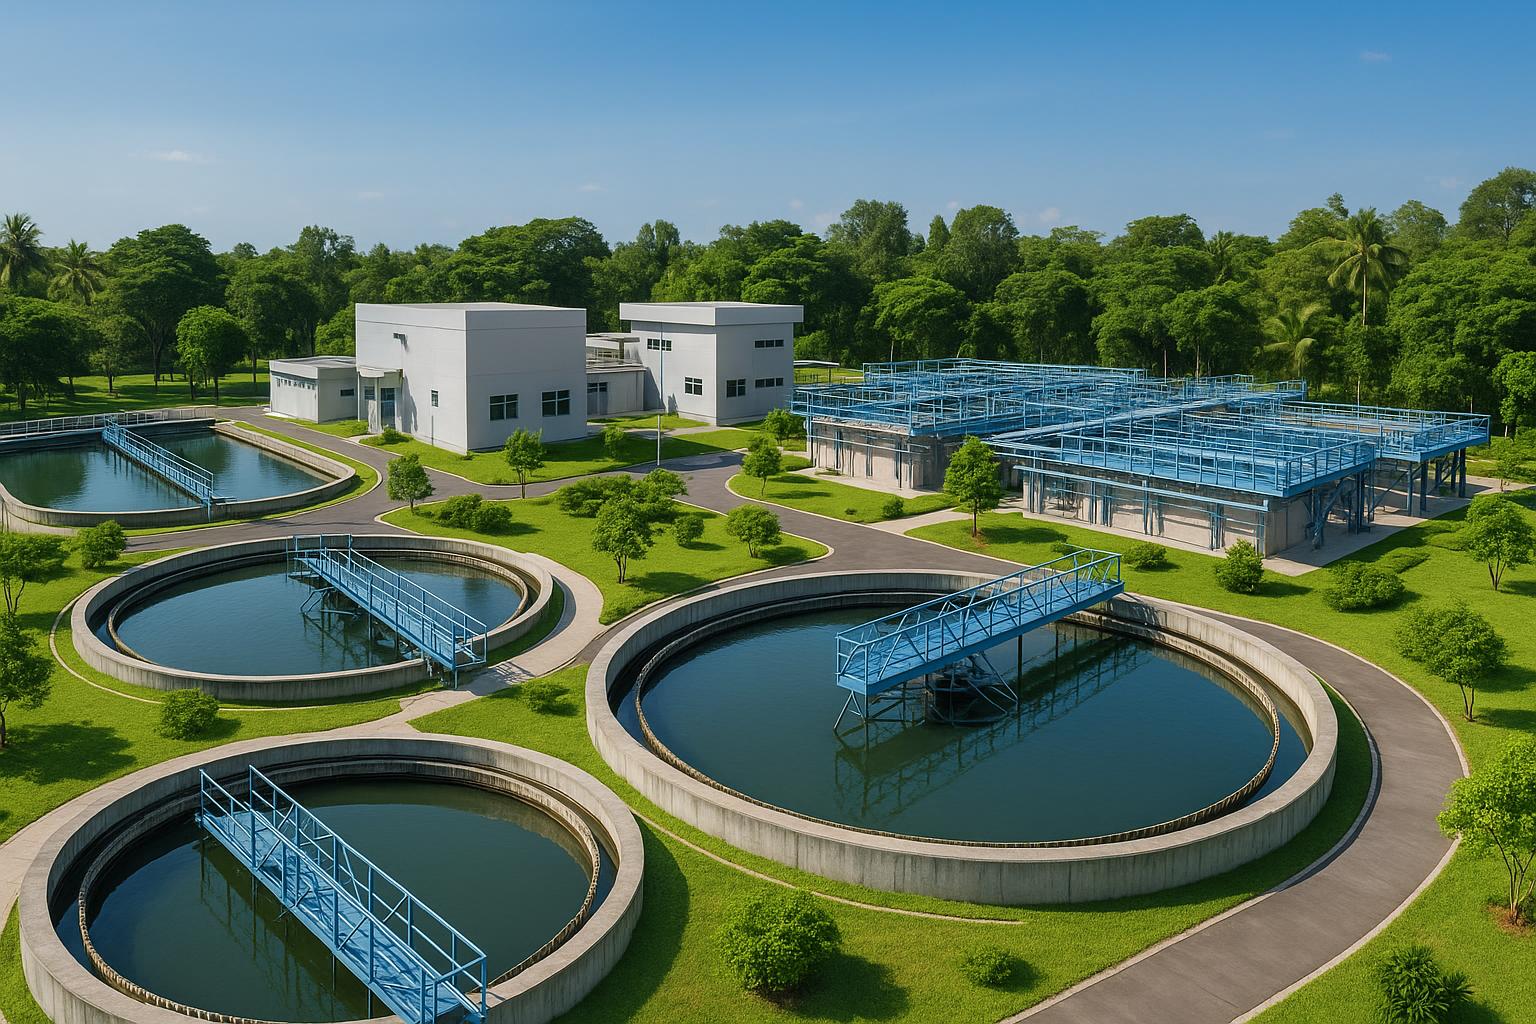
整体解决方案应遵循逻辑:机械-物理化学预处理(格栅、气体曝气调节池、絮凝-成团-沉淀I)以降低TSS、颜色和部分COD;接下来是针对难以降解的化合物进行的高级氧化(芬顿/混合),在适当的pH条件下;然后中和至中性并通过需氧生物处理(Aerotank/AO),或整合MBBR填料以增加生物量密度,或使用MBR通过膜分离污泥;最后是消毒和污泥管理。这种灵活的组合方式既能实现效果,又能优化运营成本(OPEX)。
3.1. 物理化学预处理:絮凝-成团-沉淀I以“去除”TSS和颜色
在此步骤中,调节池后的废水加入絮凝剂(如PAC/铝矾)和聚合物,以粘合胶体颗粒、颜料和分散的塑料颗粒形成易于沉淀的大团。如果设计得当,颜色和TSS将显著降低,同时伴随颗粒的不可溶COD也会被去除。优化加药泵的设置、快速混合-慢速混合时间和均匀搅拌的关键在于减少化学药剂的用量。建议根据不同的设备清洗批次进行搅拌罐试验(jar-test),以调整合适的加药量。
来自沉淀I的物理化学污泥需要集中到污泥储存池进行压缩,按照工业废物的规定进行转运。一个稳定运行的絮凝系统将为后续步骤创造有利的“基础”:水更清澈,膜表面附着的固体减少(如果使用MBR),并减少在高级氧化步骤中H2O2的消耗,因为较少的沉淀物会“消耗”氧化剂。
3.2. 在pH约3的条件下进行芬顿/混合的高级氧化以处理难以降解的有机物
沉淀I后的水通常仍含有难以生物降解的耐色有机物和聚合物添加剂。建议在沉淀I后立即进行芬顿/混合的高级氧化。核心是通过酸(如H2SO4)将废水的pH降低到约3,以使反应有效进行;然后加入H2O2作为氧化剂,并配合适当的催化剂。实际文献表明,可以结合使用FeSO4·7H2O和KMnO4作为催化剂/助剂,加速难以处理的有机化合物的降解,减少颜色和气味。
在氧化后,调节池将pH中和至中性,以保护后续的需氧生物群体。在调节池中,氧化过程中形成的絮凝物也会进一步沉淀,有助于在进入生物处理前降低COD。这一环节直接影响成本:如果芬顿运行过于“强烈”,H2O2的消耗将很大;如果pH未达到约3,效率将明显下降,并“加重”生物处理的负担。因此,需要在线监测pH并根据每个生产批次的实际质量控制H2O2/催化剂的用量,而不是根据流量固定加药。
3.3. 需氧生物处理(Aerotank/AO)以处理有机基底
在去除难以处理的部分后,传统的需氧池(Aerotank/AO)负责将大部分溶解有机物降解为CO2、H2O和微生物生物量。通过足够的气体供应和合理的污泥回流,Aerotank为系统创造了稳定的基础。然而,如果企业需要增加产能或减少面积,MBBR或MBR的两种增强选择都基于需氧生物的原理,但提高了生物量的密度和/或污泥分离的机制。
在AO配置中,前面的缺氧池可以布置以去除硝酸盐,如果需要,同时为异养微生物分解部分有机物创造条件。进入需氧池后,活性污泥将消耗剩余的有机物。Aerotank后的沉淀II分离污泥和水;污泥回流至Aerotank以维持微生物密度,剩余部分送至污泥储存池。尽管简单可靠,Aerotank在负荷快速增加或空间狭小时可能受到限制。
3.4. 通过MBBR(移动床生物膜反应器)增加负荷和灵活性
MBBR使用移动填料作为微生物膜生长的“住所”,因此在单位体积上生物量的密度显著增加,而无需扩展池的面积。填料具有空心结构,密度接近水,随着气流持续移动,创造了微生物与基质之间良好的接触条件。其优势在于可以通过增加填料来提高处理能力;实际上,通过增加池中的填料比例,处理能力从约10-30%提升被认为是可行的,便于改造而无需进行大规模的土建改造。
在操作数据方面,MBBR的填料具有较大的比表面积,达到约3000 m²/m³,增加了微生物的生长面积而不增加池的体积。BOD的处理效率在设计、供氧和负荷适当时可达到90%。对于涂料厂,MBBR适合放置在芬顿/中和之后,水中已显著减少抑制物和颜色,有助于生物膜的稳定运行。注意保持气体曝气的稳定,以避免填料静止,同时控制填料通过池出口的泄漏。
3.5. MBR(膜生物反应器)提供清澈的出水和小的占地面积
MBR将需氧活性污泥与中空纤维膜的污泥分离结合,消除了沉淀池II的需求,提供清澈的出水,非常方便企业考虑内部再利用(清洗地面、浇灌植物、间接冷却等)或需要全年稳定的水质。在特征技术参数方面,中空纤维膜的孔径约为0.02-0.1 µm,足以保留活性污泥和大多数细菌。膜的抽吸通常按周期运行,以减少结垢:一个参考周期是运行10分钟,然后休息1-2分钟以“放松膜”,降低压差并延长膜的使用寿命。
与传统的Aerotank相比,MBR的整体处理效率通常可以高出约15-35%,具体取决于配置和负荷,同时由于减少了沉淀池和消毒的面积,建筑面积也减少。然而,MBR对粗颗粒和油脂敏感;因此,预处理的质量(细格栅、沉淀I、芬顿在适当pH下)直接影响操作的稳定性和膜的清洗成本。在改造时,应考虑在膜池的进水口进行粗过滤/微过滤,并严格控制膜的浊度指标。
3.6. 消毒、完善和污泥管理
在生物处理后,水经过消毒阶段以控制病原微生物,然后再排放。可以使用氯或紫外线;紫外线的优点是不会产生卤素化副产品,但效果取决于水的浊度,而氯则简单易操作,但需要控制剂量以避免不希望的残留。来自生物体和物理化学污泥的污泥集中到污泥储存池进行浓缩、压榨并按照工业废物的规定进行转运。
在“完善”阶段,在线监测的功能(芬顿的pH、中和后的pH、生物处理中的浊度/MLSS、进出流量)应集成,以自动化控制化学药剂的加药和气体的供应。这种做法有助于保持稳定的效率,同时也是通过根据实际负荷加药和供气来降低运营成本的“杠杆”。
4. 转向增强生物技术时的预期处理效率
通过物理化学预处理-芬顿在pH约3-中和-增强生物处理,难以降解的有机化合物和颜色在进入微生物体之前被目标处理,从而增强了可靠性。在生物处理阶段,如果选择MBBR,BOD的去除效率在填料、供气和负荷适当调整时可达到90%,得益于生物表面积大约达到3000 m²/m³。当使用MBR时,处理后的水将显著更清澈,整体生物处理效率可能比传统的Aerotank高出约15-35%,特别是在输出目标需要全年稳定时特别有用。
一个重要的区别是季节性和生产班次的稳定性。由于通过芬顿“切断”潜在的毒性并通过气体曝气调节减少波动,生物池较少遭遇负荷冲击。MBBR由于其附着膜在短期波动面前也比纯悬浮活性污泥更稳定。MBR由于物理膜的屏障,能够有效保留生物量,限制污泥的流失,并允许维持高的生物浓度,而不依赖于沉淀。
需要注意的是,实际效率取决于每个工厂废水的具体特性(溶剂型或水性涂料的比例、颜料类型、清洗水中VOCs的混合程度、批次清洗模式等)。因此,在最终确定选择之前,需要进行搅拌罐试验(针对絮凝、芬顿)并在条件允许的情况下,进行MBBR/MBR的生物试点,以验证稳定性和优化参数。
5. 优化运营成本:生物处理发挥“杠杆”作用
正确的预处理“落点”有助于显著降低化学药剂的成本。在芬顿阶段,保持pH约3在加入H2O2和催化剂(如FeSO4·7H2O、KMnO4)之前,能比在高pH范围内加入更有效地提高氧化效率,从而减少H2O2的消耗。在芬顿池和中和后实施在线pH监测;在pH与加药泵之间设置交叉信号,以避免“过量安全剂量”的加药。当操作稳定后,可以将剂量-负荷特性输入PLC,以根据流量和相对的颜色/COD进行控制。
生物处理是有效的“化学药剂切割机”,当在预处理阶段去除了难以降解的部分后。对于MBBR,通过增加填料(约10-30%根据实际情况)灵活提高产能,有助于避免扩展池的需求——这是一笔可观的资本支出(CAPEX)。对于MBR,经济效益在于将处理与污泥分离合并,减少沉淀池和面积,同时提供稳定的清澈出水,减少后续精细过滤的需求。按10分钟运行-1-2分钟休息的周期操作MBR有助于减少膜表面的结垢,从而降低清洗成本并延长膜的使用寿命。
在生物池中管理能量也是一个重要方面。曝气在运营成本中占据相当大的比例;在关键位置测量DO以根据有机负荷控制风扇变频器,能显著提高效率。在MBBR中,需要保持足够的流速以使填料均匀移动;过量的气体不仅浪费能源,还会增加污泥的剪切,使水变浑浊。在MBR中,控制膜下的气体清洗并保持适当的抽吸周期也有助于降低总体能耗。
最后是污泥。由于生物处理占主导,物理化学污泥减少;如果应用MBR,剩余污泥量通常低于传统沉淀系统,因为污泥的停留时间较长。尽管如此,污泥抽吸的时间表和压榨方案需要根据实际产生情况进行优化,以避免“溢出”后紧急处理——这会导致额外的成本和气味风险。当有操作数据后,可以根据季节和产量调整污泥压榨时间表。
6. 涂料废水生物处理和预处理的快速比较表
下表汇总了一些来自实际操作和技术资料的定量数据,帮助企业快速评估改造系统的优缺点。请注意:这些数字是典型的技术特征,需要根据具体项目进行调整。
| 解决方案 | 定量数据(来自资料) | 处理涂料废水的优势 | 操作注意事项 |
|---|---|---|---|
| 芬顿/混合的高级氧化 | 操作pH约为3;使用H2O2及催化剂如FeSO4·7H2O和KMnO4 | 破坏难以降解的有机物,减少颜色/气味,减轻生物处理的负担 | 根据负荷控制pH和H2O2的用量;在进入生物处理前中和至中性 |
| MBBR(移动床生物膜反应器) | 填料表面积可达约3000 m²/m³;BOD去除效率可达90%;可通过增加填料比例提高约10-30%的处理能力 | 在不扩展池的情况下增加生物量密度;良好的负荷波动适应性 | 保持足够的曝气以使填料移动;在出口处设置填料网 |
| MBR(膜生物反应器) | 膜孔径约为0.02-0.1 µm;参考抽吸周期:运行10分钟-休息1-2分钟;处理效率可比Aerotank高约15-35% | 出水清澈、稳定;由于省去沉淀池而减少面积;如需再利用则更为便利 | 进行良好的预处理以减少膜堵塞;优化抽吸/气体清洗周期以延长膜寿命 |
| 传统Aerotank/AO | — | 配置简单,易于操作;为整合MBBR/MBR提供基础 | 在负荷快速增加或空间狭小时受到限制;依赖于沉淀池II |
以上各模块的合理组合有助于“对症下药”:针对颜色和耐久有机物的精准预处理,生物处理有机基底,以及膜/填料的稳定性提升——所有这些都服务于出水满足QCVN 40:2025/BTNMT标准和优化成本的目标。
7. 涂料厂可行的改造路线
首先进行详细调查:收集代表性的生产批次样本,特别是针对每个产品线的设备清洗水;检查TSS、颜色、气味的波动,以及通过简单实验检测VOCs/难以降解的有机物的迹象。同时,评估现有池的状态:调节池的体积、曝气能力、沉淀程度、污泥管线、MBBR/MBR的预留空间。
接下来,进行搅拌罐试验以确定絮凝-成团和芬顿/混合在pH约3下的剂量-初步效果窗口,检查沉淀速度和进入生物处理前的颜色去除能力。如果条件允许,进行小规模的MBBR(根据预期比例增加填料)或MBR(中空纤维膜,抽吸周期为10分钟运行-1-2分钟休息)试点,以评估稳定性、污垢附着程度和气体清洗需求。
在确定配置后,分阶段实施改造,以保持连续运营:(1)优化调节池和絮凝-沉淀I;(2)安装芬顿/中和单元;(3)整合MBBR或MBR;(4)完善消毒、污泥管线;(5)增加在线监测(pH、流量、浊度/MLSS)并集成自动控制化学药剂加药/供气。分阶段的做法降低了停机风险,帮助运营团队逐步熟悉并根据实际数据调整参数。
8. 应用生物技术时常见的操作错误及其解决方法
一个常见的错误是将芬顿视为“救命稻草”,并根据固定比例加药,而不考虑负荷波动。结果是H2O2的成本上升,而如果pH未保持在3附近,效果并不成比例。解决方案是安装在线pH监测,在加H2O2之前标准化酸化过程,并根据每个批次的实际浊度/颜色调整剂量。在芬顿处理后,需要在进入生物处理前中和至中性,以避免抑制微生物。
在MBBR中,两个典型风险是填料因气体供应不足而“静止”和填料因不合适的网格而漏出。两者都会导致效率降低:微生物膜未能清洁表面,导致局部增厚和脱落;填料泄漏会导致泵堵塞/设备损坏。通过根据负荷调整气体流量(确保整个池均匀运动)和使用适当间隙的填料网进行清洁来解决。
对于MBR,膜结垢是主要关注点。如果进水中仍有大量细小颗粒、聚合物或油脂,膜的压差会迅速增加并增加清洗频率。解决方案是提高预处理质量(细格栅、优化沉淀I、稳定的芬顿),正确操作抽吸周期(10分钟运行-1-2分钟休息),并保持膜下的均匀气体清洗。根据膜制造商的建议定期安排化学清洗,避免“等到压差过高才清洗”而导致膜寿命降低。
最后一点是化学药剂的配合。过量的絮凝聚合物残留可能会粘附在MBBR填料或MBR膜上,降低接触效率或增加结垢。运营团队应监测生物池中异常泡沫、水的粘度,并根据需要调整沉淀I的聚合物剂量,同时考虑在必要时更换聚合物类型。
9. 常见问题(FAQ)
1) 为什么要在芬顿/高级氧化池中保持pH约3?
实际上,pH约3是芬顿反应有效进行的有利条件,帮助H2O2和催化剂(如FeSO4·7H2O、KMnO4)降解耐久的有机化合物,减少颜色和气味。如果pH高得多,氧化效率明显下降,化学药剂成本因无效消耗而增加。
2) 何时应选择MBBR而不是MBR进行改造?
如果主要目标是提高产能并在不扩展面积的情况下对负荷波动保持稳定,MBBR非常合适,因为可以通过增加填料提高约10-30%的产能,并且生物表面积大约达到3000 m²/m³。如果需要清澈、稳定的出水并且需要节省空间,MBR将更具优势。
3) MBR真的比传统Aerotank效率高吗?
MBR通常比Aerotank的整体处理效率高出约15-35%,得益于膜的污泥分离机制和维持高生物浓度。此外,膜孔径约为0.02-0.1 µm,有助于保留污泥和大多数细菌,提供清澈稳定的出水。
4) MBBR的BOD去除效率可靠吗?
在设计正确和稳定运行的情况下,MBBR的BOD去除效率可达到约90%。需要确保足够的曝气以使填料移动,并在预处理(絮凝-沉淀、芬顿)后放置MBBR,以减少对微生物的抑制。
5) MBR的抽吸周期在初始运行时应如何设置?
一个参考周期是运行10分钟并休息1-2分钟,以减少膜表面的结垢和压差。根据实际的压差数据,可以逐步调整以优化稳定性、能耗和膜清洗频率。
6) 改造后的系统能否满足排放标准?
当正确组合各个预处理模块、在适当pH下进行高级氧化并通过MBBR或MBR增强生物处理时,系统有基础实现稳定运行并朝着满足QCVN 40:2025/BTNMT的方向发展。建议通过搅拌罐试验/试点验证在最终确定配置之前,以降低风险并优化成本。
Nanoen
纳诺长隆环境有限公司
总部. 河内:文富市镇18号,河东,河内
总部. 芹苴:661E/29,武文杰路,平安A区,龙和区,平水市,芹苴
总部. 胡志明市:533/12/7,范文白路,15区,坦平区,胡志明市
热线:0986.689.781 - 0969.054.226
电子邮件:thanglongnanoen@gmail.com