1. 啤酒行业废水处理系统改造的背景及遵循要求
越南的啤酒生产行业正在不断扩大产能,随之而来的是日益增加的废水处理压力。大部分运营废水处理系统的设施建于初期投资阶段,现在由于加班、提升批次、产品变化(拉格啤酒、艾尔、特殊啤酒)和增加设备清洗活动,已达到负荷极限。按照生物-物理化学结合的方向改造系统是一个安全的策略,既能满足排放质量,又能优化成本和提升产能的灵活性。技术重点通常围绕厌氧单元(UASB)、好氧池(MBBR或Aerotank)、调节-分流,以及“瓶颈”操作点如沉淀-消毒-污泥。
在法律方面,啤酒厂的工业废水排放到环境中必须符合适用于工业废水的标准。企业应以QCVN 40:2025/BTNMT及随附的文件作为设计和验收排放质量的目标标准。在改造时,需要明确接收源、相应的目标柱和持续-定期控制条件。在线测量(pH、流量、高-低负荷分流)的中间步骤非常重要,以确保系统的稳定性和可持续合规性。

2. 啤酒生产废水特性及设计含义
啤酒行业的废水在生产班次和CIP日程中波动很大。技术文献记录有两组主要的废水流量。高污染负荷流量来源于啤酒过滤、煮沸、发酵桶-储罐的清洗,COD可高达约10,000 mg/L。较低负荷的流量来自瓶子清洗、地面清洗、消毒,COD约为200-300 mg/L。啤酒废水的BOD/COD比率为0.6-0.7,表明良好的生物降解能力,适合应用生物技术作为处理基础。
关于废水定额,技术来源显示数据在技术和运营组织上相当分散。有文献指出废水量约为2.5-6 m3/1000升啤酒,而其他研究记录每升成品啤酒产生8-14升废水。这种差异通常源于清洗水的循环-再利用程度、CIP的自动化水平和清洗强度。因此,在改造系统时,需要重新调查高峰小时流量、按班次平衡水量,并建立负荷曲线,以确定足够的调节体积来“承载”波动峰值,而不仅仅依赖于日均值。
2.1. 典型成分及其对技术的影响
啤酒废水富含易降解的有机化合物(碳水化合物、蛋白质、发酵副产品),同时可能混入清洗-调节过程中的苏打、氢氧化钠(NaOH)、磷酸(H3PO4)、硫酸钙(CaSO4)、碳酸钙(CaCO3)等。如果不及时平衡,pH会大幅波动。当进入厌氧单元时,pH过低会抑制产甲烷菌;相反,由于CIP的碱性,pH过高可能会破坏污泥颗粒的结构。在UASB之前,pH中和至约6.5-7.5是保护厌氧微生物群体的必要条件。
悬浮固体(SS)来自麦芽渣、助滤剂、酵母残渣,可能因溢流、清洗不当而急剧增加。厌氧单元的输入条件通常要求SS低于高阈值(例如文献指出低于3,000 mg/L),以限制污泥颗粒的冲刷和过快浓缩。因此,机械预处理-初级沉淀和源头操作管理(特别是酵母-助滤剂的池/罐)是降低整个处理线风险的关键。
2.2. 设计-操作含义对于生物单元
由于BOD/COD比率为0.6-0.7,选择生物基础是合理的,结合:厌氧(大幅减少有机负荷,回收生物气体),然后好氧处理剩余的有机物和营养物质。在UASB池中,文献记录的可用有机负荷范围约为10-15 kgCOD/m3.天,最佳pH范围为7-7.2,温度为33-35°C。在该范围内,通过水解-酸化-乙酸化-甲烷化的转化过程有效进行;BOD、COD、磷的去除效率可达到约80%,具体取决于实际条件。
好氧单元可以是活性污泥的Aerotank或MBBR。由于负荷波动的特性,MBBR在载体上形成三层膜(好氧-缺氧-厌氧),既能氧化有机物,又能进行氮的硝化/反硝化,同时支持生物磷的去除。如果已有Aerotank,可以改造为“增加载体”的形式,以提高生物量密度,而不扩大体积-这是在土地有限的情况下提升产能的典型措施。
3. 结合物理化学-生物的技术流程图以提升产能
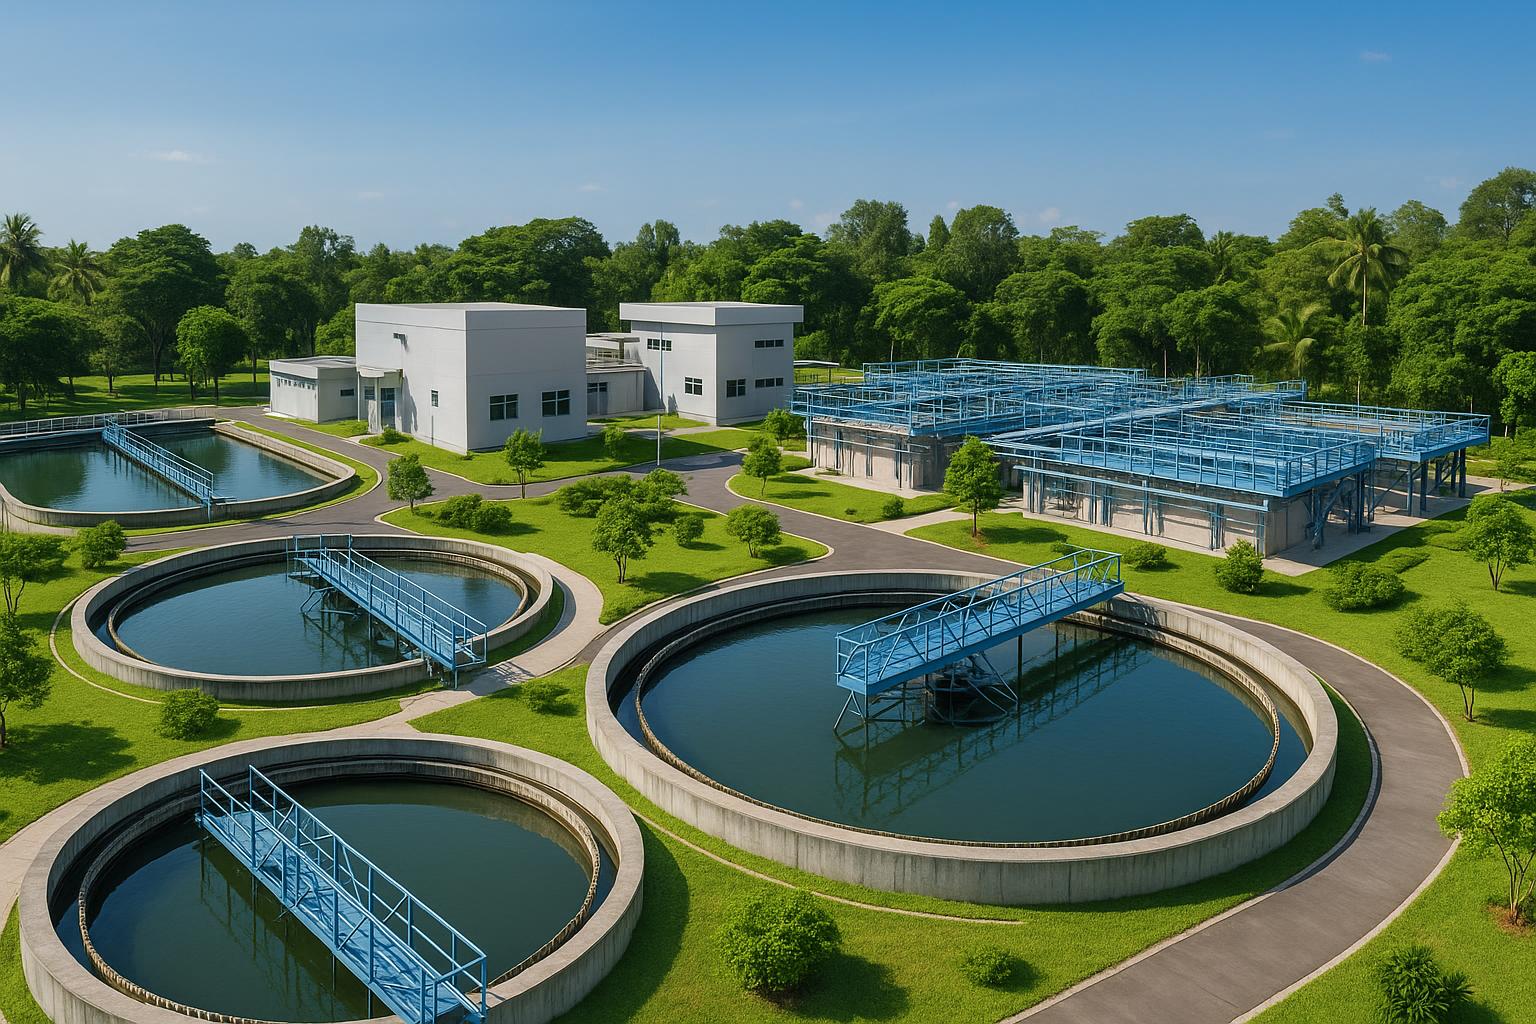
啤酒行业系统改造的总体流程通常包括:格栅-收集/调节池-pH中和-(必要时絮凝/浮选)-初级沉淀-UASB-中间池-MBBR/Aerotank-二次沉淀-消毒-达标池/池。提升产能的关键节点是:(i)在厌氧之前稳定流量和pH;(ii)保持-发展UASB的污泥颗粒以承受高负荷;(iii)增加好氧微生物密度(MBBR载体或改进的曝气-污泥循环);(iv)防止沉淀和消毒的“瓶颈”。
在实施过程中,需要确定实际的“限制点”:UASB中的气体逸出速度和三相分离区域;好氧池中曝气器的气体/氧分配能力;沉淀池的水力负荷;以及出水口的消毒残留。连续几周的运营数据(COD、SS、pH、流量、污泥状态)是锁定升级参数的基础:补充调节池、增加回流管道,或改造UASB中的分配管道以减少流道。
3.1. 机械预处理和流量-浓度调节
格栅和细格栅有助于在进入收集池之前去除大颗粒和助滤剂残渣。调节池持续进行曝气/搅拌,以防止沉淀,消除COD波动峰值,平衡温度-pH,并是中和的最佳位置。对于啤酒行业,分别收集高负荷和低负荷流量,然后根据UASB/好氧的“负荷窗口”进行调节,通常能显著提高效率,而无需立即增加池的体积。
化学中和过程应自动化,使用在线pH信号的酸/碱定量泵,确保在厌氧之前的合适目标(文献建议在6.5-7.5之间)。这也是在生产事故导致SS或颜色剧增时,添加絮凝剂/凝聚剂的便利点,有助于减轻后续池的负担。
3.2. 絮凝-浮选:必要时及时使用
在正常情况下,如果生物单元健康稳定,啤酒废水可能不需要强的物理化学处理。然而,当发生啤酒溢出、未发酵啤酒或突发的发酵池清洗时,按批次应用絮凝-气浮(DAF)可以防止生物“崩溃”。及时的物理化学处理有助于快速降低SS和开放的有机物,恢复UASB和MBBR/Aerotank的安全输入条件。
需要注意的是,残留化学物质可能对微生物产生影响(例如,高铝/铁影响污泥沉淀,大幅pH差异抑制厌氧)。因此,所有物理化学应用应与进出测量相结合,并根据事故信号设定“开/关”机制,避免不必要的持续添加。
3.3. UASB – 厌氧核心以“承载”高负荷
UASB是通过颗粒污泥层的逆流厌氧池,有机物转化为CH4和CO2的混合物。根据技术文献,UASB在约33-35°C的温度范围内有效运行,pH在7-7.2之间,并且在污泥颗粒良好发展的情况下可以承受约10-15 kgCOD/m3.天的有机负荷。输入条件也建议SS不应过高(文献指出低于3,000 mg/L),以限制污泥颗粒的冲刷和分配区域的堵塞。
在实际改造中,通常会为UASB创造“跳跃”的两个项目是优化底部分配系统(均匀分配,减少流道)和改善三相分离区域(气体-污泥-水),以保持污泥颗粒,阻止气泡将污泥拉出。稳定后,UASB可以去除大部分BOD/COD和高水平的磷(文献记录可达到约80%),显著减少后续好氧单元的尺寸/成本。
3.4. MBBR或Aerotank – “打磨”质量和去除营养物质
在厌氧之后,中间池帮助废水在进入好氧之前“适应”。对于传统的Aerotank,需要确保适当的氧气供应和污泥循环,以氧化剩余的有机物并进行硝化/反硝化过程。在此过程中,MBBR使用悬浮载体以增加生物量密度,并在生物膜中形成氧气梯度,从而同时处理有机物和去除氮/磷。
在提升产能而土地有限的情况下,常见的做法是在现有好氧池中安装载体,以转换为MBBR或IFAS。通过增加生物量密度,同一体积的池可以处理更大的流量或更好地承受峰值负荷。需要注意优化曝气系统,以同时提供氧气,同时保持载体均匀流动,避免在死角“堆积”介质。
3.5. 二次沉淀和消毒 – 最后的阻碍
二次沉淀池将污泥与水分离;污泥部分循环回好氧池(如果是Aerotank/IFAS),剩余部分送往压缩/脱水。在扩展产能时,沉淀池通常是“瓶颈”,因为水力负荷迅速增加。改进如倾斜沉淀板、均匀收集槽和合理的污泥管理将有助于在流量波动时保持出水的稳定清晰度。
使用氯、紫外线或臭氧消毒是排放前消灭病原体的最后一步。对于啤酒行业,氯化是经济的选择,只要控制合适的剂量并安排足够的接触时间。在接收水对氯残留敏感的情况下,紫外线是替代方案。无论选择哪种技术,目标都是确保处理后的水符合QCVN 40:2025/BTNMT的适用标准。
3.6. 污泥管理和生物气体回收
来自UASB的污泥比好氧单元少,因为厌氧生物量系数较低。UASB和二次沉淀的污泥应集中到污泥储存池,然后进行脱水;分离的水回流到系统的开头。对于UASB,需要定期检查污泥颗粒的层次,健康-弱颗粒的比例,以决定抽取/培养污泥,避免因高负荷而导致的污泥积聚降低效率和增加颗粒冲刷的风险。
UASB产生的生物气体主要是CH4和CO2;如果条件允许,可以回收以替代部分锅炉燃料。这是改造的“双重利益”:既减少有机负荷,又提高能源效率。在实施时,需要配备除湿、安全防爆和符合标准的紧急排气系统。
4. 提升产能:改造和优化操作的场景
并非所有项目都需要扩展池以提高产能。许多情况下,通过优化分流和改进现有池可以实现目标。例如,将高负荷流(啤酒过滤、发酵桶清洗)按节奏送入UASB,而低负荷流则持续通过调节-好氧,帮助UASB在接近10-15 kgCOD/m3.天的最佳负荷范围内工作,而不是“随波逐流”。同时,重新设计底部分配管道和三相分离区域有助于提高污泥颗粒的保持能力-这是提升产能的关键因素。
在好氧单元中,增加载体以将Aerotank转换为MBBR/IFAS通常在现有土地中带来显著效果。通过增加现场的微生物密度,系统可以承载更多的流量和波动,而不会显著增加沉淀池的体积。对于MBBR,需要重新评估曝气器,以避免缺氧并确保载体均匀运动,因为这是形成三层生物膜(好氧-缺氧-厌氧)的条件,如文献所描述。
4.1. 在增加负荷时稳定UASB
当有机负荷增加时,厌氧池酸化和pH下降的风险是显而易见的。因此,在调节池中安排在线pH监测,保持在UASB之前的合适中和(例如,根据建议为6.5-7.5)是“第一道防线”。同时,控制温度在有利范围内(根据文献约为33-35°C)有助于甲烷菌保持高活性,减少挥发性酸的积累。
保持污泥颗粒健康是一个持续的目标。通过避免碱/酸冲击、限制SS的突变和优化三相分离,将有助于维持接近10-15 kgCOD/m3.天的负荷能力。如果污泥老化,考虑按批次抽取污泥,并结合从健康单元向弱单元“播种”良好颗粒以更新系统。
4.2. 通过载体增加好氧微生物密度
通过MBBR或IFAS载体加固好氧池是提升产能的“典型”方案。优点是不需要大幅扩展体积;缺点是需要重新平衡气体供应、搅拌,并更新沉淀池的污泥分离策略。通过三层生物膜,系统可以同时更有效地进行有机氧化和氮去除。
在安装载体时,需要检查池的进出口的格栅和筛网,以避免载体的丢失。同时,调整操作模式(改变各个单元之间的水流时间,调节污泥循环如果是IFAS)以确保悬浮污泥和生物膜共同发挥作用。
4.3. 分流和清洗班次的协调
CIP和发酵桶清洗会产生大量的有机和化学负荷。与生产部门合作,分散清洗时间,与UASB-好氧的“负荷吞吐能力”同步,将大幅减少波动。从技术上讲,我们可以利用调节池作为“智能缓冲”,根据事件激活物理化学(絮凝-浮选)以阻止异常的SS/有机“波”。
重新规划内部收集管网,分开“重-轻”流线,加上根据现场pH/COD信号的转向阀,是一种低成本但高效的措施,有助于保持生物稳定性。这一策略在需要快速提升产能而尚未扩展池时特别有效。
5. 投资-运营成本:决定因素及控制方法
尽管在没有现场数据的情况下无法确定具体数字,但可以确认改造系统中最大的成本组成是建设-主要设备(UASB、好氧、沉淀)、曝气系统和载体(如果选择MBBR/IFAS)、污泥压榨设备,以及测量-控制系统(pH、流量,有时COD快速/UV)。优化产能/资本的难题通常倾向于“增加生物量密度”和“稳定输入”的解决方案,而不是大规模扩展池的体积。
在运营(OPEX)方面,曝气的能源成本是相当可观的,其次是化学品(中和、消毒、絮凝-如有必要)、污泥处理和维护。为了控制OPEX,需要:(i)保持UASB在高效能区域运行,以减轻好氧的负担;(ii)根据实际需求优化气体供应,避免过度曝气;(iii)根据事件而非持续进行物理化学操作;(iv)稳定污泥以减少聚合物-电能在污泥压榨阶段的消耗。在可能的情况下,回收生物气体以替代部分锅炉燃料将使整个工厂的能源成本“软化”。
6. 高效运营:控制流程和常见错误
高效运营的支柱是数据。持续记录pH、流量、SS、COD按班次;记录生产事件(CIP、清洗、事故)以追踪波动;并根据实际情况调整分流-中和策略。稳定系统与过载之间的界限通常是在调节和在看到pH、泡沫、气味或污泥异常变化时及时做出决策。
常见错误包括:pH冲击导致UASB污泥颗粒“脱落”,由于助滤剂溢出导致SS上升,泡沫将污泥拉出三相分离区域,增加负荷后好氧池缺氧而未升级曝气,以及在提升流量时沉淀池的“瓶颈”。修复的方向是:在厌氧之前保持稳定的中和;根据事件实施物理化学处理;补充-调整曝气系统;并在必要时改善表面水的收集,增加有效沉淀面积(例如倾斜沉淀板)。
6.1. 控制UASB
保持在池前的最佳pH范围(文献指出6.5-7.5)和池内(约7-7.2)是稳定甲烷菌的核心。当温度降至有利范围以下(文献约为33-35°C)时,活性明显下降;因此,季节性操作、遮挡-保温池在某些设施中可能是必要的。
定期监测污泥颗粒的结构;如果发现颗粒破裂、浮泡,导致出水流量的SS异常增加,需要暂时降低负荷,调整中和,并重新审视底部水分配系统以排除流道。目标是将系统的有机负荷保持在文献认为安全的范围(10-15 kgCOD/m3.天),以确保污泥健康。
6.2. 控制MBBR/Aerotank
对于MBBR/IFAS,确保载体自由运动并均匀分布是形成三层生物膜(好氧-缺氧-厌氧)的条件,从而同时优化有机物处理和氮去除。如发现载体聚集,需要检查曝气器、搅拌方向和筛网。
对于Aerotank,当增加负荷而未添加载体时,需要重新评估气体供应和污泥循环策略,以避免缺氧和“老化”的污泥。水力负荷的增加将加快沉淀池的流速;因此,任何产能提升都应伴随沉淀水力评估和改善方案的实施,以防止污泥被拉出。
6.3. 物理化学和消毒
中和应与在线pH测量和定量泵结合,以避免波动。絮凝-浮选仅在由于事件导致SS/有机物突然增加时激活,避免滥用以增加成本并影响微生物。所有化学物质的变化需要监测对污泥沉淀的影响,以避免在沉淀池中产生额外的“瓶颈”。
使用氯、紫外线或臭氧消毒必须确保“足够-正确”,而不是“多-安心”。对于氯,需要管理残留和接触时间;对于紫外线,需要保持沉淀后水的清澈,以避免效率下降。最终目标仍然是确保排放质量符合QCVN 40:2025/BTNMT的适用标准。
6.4. 安全、气味和能源
UASB产生的气体易挥发;因此,气体收集-除湿-火炬/消耗系统必须具备充分的安全性。关于气味,调节和厌氧区域需要遮挡,通风适当。关于能源,优化曝气以满足实际需求,在UASB良好运行后将带来显著利益,特别是当能够利用生物气体为锅炉提供燃料时。
所有操作变化应基于批次-班次实验,并在变化后至少监测几个生产周期。采用“小-快-测量”的方法有助于避免风险,并尽早发现不良副作用。
7. 设计-操作的参考数据表
| 项目/参数 | 参考值 | 技术备注 |
|---|---|---|
| 高负荷COD | 可达约10,000 mg/L | 来自啤酒过滤、煮沸、发酵桶/储罐的清洗 |
| 低负荷COD | 约200-300 mg/L | 来自瓶子清洗、地面清洗、消毒 |
| BOD/COD比率 | 0.6-0.7 | 指示生物降解性,适合生物技术 |
| UASB最佳pH | 约7-7.2 | 保持稳定以保护甲烷菌 |
| UASB温度 | 约33-35°C | 根据技术文献的有利范围 |
| UASB有机负荷 | 约10-15 kgCOD/m3.天 | 要求污泥颗粒健康,水力分配均匀 |
| 厌氧前pH调节 | 约6.5-7.5 | 在调节池中中和以避免厌氧冲击 |
| UASB输入SS(建议) | 低于约3,000 mg/L | 降低污泥冲刷和堵塞的风险 |
| UASB效率(BOD、COD、P) | 可达约80% | 取决于实际操作条件 |
| 废水量 | 2.5-6 m3/1000升啤酒 | 取决于技术和运营组织 |
| 其他研究关于排放量 | 8-14升废水/升啤酒 | 在一些研究中值更高,取决于技术 |
8. 遵循标准和证明合规的策略
无论技术多么优化,都必须通过排放数据“说话”。合规路径应紧密围绕QCVN 40:2025/BTNMT(根据通知06/2025/TT-BTNMT发布)的适用标准。企业需要建立合适的监测计划,包括持续监测一些现场指标(pH、流量)和定期采样分析所需的化学-微生物指标。
在改造时,应组织监督的试运行阶段(通常几周到几个月),在多种负荷模式下运行以“早期发现问题”。所有配置调整(增加载体、改变分流策略、改变中和)都需要记录前后日志、比较报告,以作为内部验收和与管理机构对话的依据。
9. 结论:啤酒厂可行的改造路径
一个可行、低风险的改造路径通常始于稳定输入(调节、中和、智能分流),优化厌氧核心(UASB)的分配-保持颗粒-三相分离区域,然后通过MBBR/IFAS载体或改进Aerotank提高好氧生物量密度,同时处理沉淀-消毒的“瓶颈”。这种方法适合啤酒废水的特性:有机物含量高但易降解,随清洗班次波动,并具备回收生物气体的优势。
在扩展产能和环境要求日益严格的背景下,适度结合生物和物理化学,基于数据的操作,以及根据QCVN 40:2025/BTNMT的明确合规计划,将帮助企业既确保稳定的输出,又优化投资-运营成本。关键仍然是“正确的技术-正确的瓶颈-正确的时机”,逐步实施并可测量效果。
10. 常见问题(FAQ)
1) 为什么应优先考虑UASB处理啤酒废水?
啤酒废水的BOD/COD比率为0.6-0.7,含有许多易降解的化合物,非常适合厌氧处理。UASB在高负荷下(文献指出可达10-15 kgCOD/m3.天)显著减少COD并产生生物气体,降低后续好氧的成本。
2) 何时需要补充物理化学处理(絮凝-浮选)?
当发生如助滤剂溢出、发酵桶清洗等突发事件导致SS/有机物显著增加时,按批次激活物理化学处理将“保护”生物。通常情况下,如果生物稳定,则无需持续进行物理化学处理,以避免化学品的消耗和对污泥的影响。
3) MBBR与传统Aerotank在改造中有什么不同?
MBBR使用载体以增加生物量密度,并形成三层生物膜(好氧-缺氧-厌氧),在同一体积内有效处理有机物和营养物质。当提升产能而缺乏土地时,将载体安装在现有池中是增加处理能力而无需建造更大池的方式。
4) UASB的重要优化参数是什么?
根据文献,pH范围7-7.2和温度约33-35°C是有利的,同时有机负荷约为10-15 kgCOD/m3.天,确保污泥颗粒健康。在UASB之前,pH中和至约6.5-7.5有助于避免冲击并保护厌氧群体。
5) 为什么沉淀池在提升产能时常成为“瓶颈”?
当流量增加时,沉淀池的水力负荷迅速增加,导致有效沉淀时间减少,容易拉走污泥。解决方案是优化污泥循环,同时改进沉淀结构(倾斜沉淀板、均匀收集槽),以提高在现有面积内的污泥分离效率。
6) 如何在提升产能的同时确保合规?
分阶段接近:稳定输入-优化UASB-增加好氧密度-处理沉淀/消毒瓶颈,并进行监督试运行。建立监测计划并与QCVN 40:2025/BTNMT的目标进行对照,有助于一致性地证明合规。
Nanoen
纳诺长隆环境科技有限公司
总部. 河内:河东市文富城市综合体TT18号15号
总部. 芹苴:661E/29,武文杰街,平安A区,龙和街,平水区,芹苴市
总部. 胡志明市:533/12/7,范文白街,15区,坦平区,胡志明市
热线:0986.689.781 - 0969.054.226
电子邮件:thanglongnanoen@gmail.com
Facebook: www.facebook.com/thanglongnanoen