1. 涂料生产废水处理系统改造的背景和目标
涂料厂的废水因含有溶剂、颜料、成膜剂和添加剂而具有很高的有机污染物、悬浮固体和色度。大部分废水来自于设备清洗水和在研磨/调配涂料过程中的冷却水。如果现有的处理系统设计用于轻负荷或技术不匹配(主要是简单的絮凝-沉淀),则达到排放标准将变得不稳定,尤其是在生产班次中COD/SS负荷波动时。因此,基于实际测量数据和优化技术的有针对性的改造是中大型涂料厂的必然方向。
改造项目的目标通常包括三个支柱:(i)稳定出水水质,符合现行适用于工业废水的排放标准QCVN 40:2025/BTNMT;(ii)通过氧化剂-絮凝剂和气体曝气的化学管理来优化运营成本;(iii)简化操作,降低事故风险和产生难处理的气味或污泥。这些目标需要具体化为过程控制指标(pH、DO、浊度、MLSS、化学品流量……),以便操作团队能够“根据数据进行控制”,而不是凭感觉处理。
来自参考来源的实际数据表明,涂料废水的COD可达到数千mg/L,SS可达数千mg/L,pH因使用的酸/碱和冷却水而波动较大。一条可行的技术路线,已被广泛应用,是将高级氧化(芬顿法)与中和/絮凝-好氧生物处理-沉淀-消毒相结合。改造的重点通常在于补充和升级芬顿反应区和后端的中和/絮凝系统,同时调整气浮池以更好地接收“预氧化”负荷,减轻生物处理的负担并节约能源。
除了技术,生产组织因素也有很大影响:集中收集设备清洗水,调节流量/浓度,标准化清洗流程以减少化学品的损失,并分流污染较少的冷却水。这些变化有助于处理系统在更稳定的区域内工作,减少因负荷冲击而导致的污泥漂流或高色度出水。值得注意的是,尽管许多内部目标参数可以参考实际情况,企业仍需根据适用的排放标准,即QCVN 40:2025/BTNMT,来控制出水,而不是“追逐”接收源的瞬时值。
2. 涂料生产废水的特性和典型数据
主要来源包括:清洗混合槽、容器、管道和研磨机的清洗水;以及在研磨/调配涂料时限制溶剂挥发的冷却水。根据技术资料,冷却水可以冷却到约7°C后再进入设备,之后循环/冷却以便重复使用;但如果发生泄漏或混流,仍有可能受到溶剂、颜料和添加剂的污染。设备清洗水是污染更严重的流,富含溶剂和来自某些金属涂料(铅、锌、铬)的金属,同时富含难以生物降解的成膜聚合物。
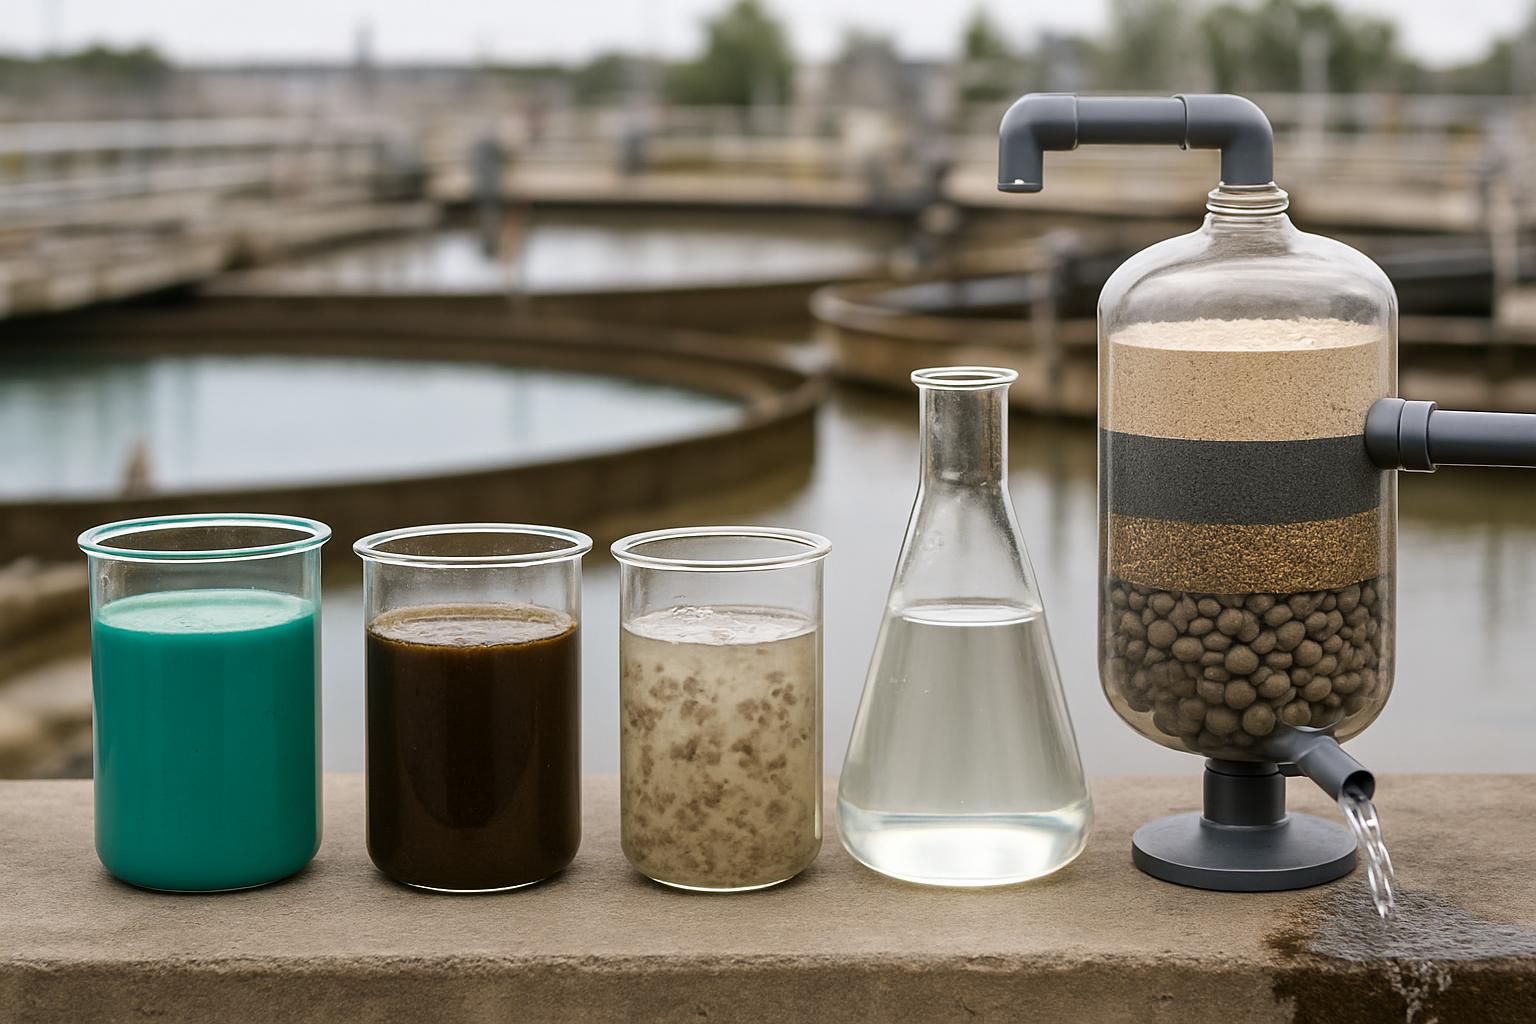
一组来自实际操作的典型数据表明,输入废水的pH约为8.5;BOD5为588 mg/L;COD为5,621 mg/L;SS达到2,109 mg/L;浊度为4,820 NTU(根据来源S2)。这些值说明了工业涂料废水的污染程度,尤其是COD和SS,远远超过了常规排放目标。相反,根据该参考来源,常用的技术目标用于处理后控制通常为BOD5 50 mg/L,COD 100 mg/L,SS 100 mg/L及中性pH区域。请注意,这些是文献S2中的技术参考值;在实际实施中,企业必须与当前适用的标准QCVN 40:2025/BTNMT进行对照。
色度和难以降解的有机化合物是核心挑战。技术资料表明,当在正确的操作pH下应用芬顿反应时,COD去除效率可达到80%(来源S3)。这意味着,在输入COD为5,621 mg/L的情况下,芬顿后的COD可能在1,124 mg/L左右,如果反应条件适合。剩余的COD将需要通过中和/絮凝和特别是好氧生物处理来去除,如果仍然存在高色度/浊度,则需要进行末端高级处理。将COD负荷分解为各个步骤有助于准确确定改造所需的投资规模和成本。
pH是贯穿整个技术链的控制变量。在芬顿过程中,最佳pH保持在约3-4,通过无机酸(H2SO4或HCl)来创造条件,以生成由铁盐(通常使用FeSO4)催化的羟基自由基。如果不调整pH,氧化效率将大幅下降,化学品消耗高而处理效果不成比例。实时控制pH并根据流量-负荷比例分配化学品是改造运营的关键。
| 参数 | 输入废水(实际数据 - S2) | 处理后技术参考阈值(S2) | 技术备注 |
|---|---|---|---|
| pH | ~8.5 | ~5.5–8(中性) | 芬顿需要pH 3-4;然后中和到中性区域以有效沉淀/絮凝。 |
| BOD5 | 588 mg/L | 50 mg/L | 通过氧化+好氧生物处理减少。输入BOD负荷相对于目标较高。 |
| COD | 5,621 mg/L | 100 mg/L | 如果目标为100 mg/L,则需要去除98%以上的总COD。 |
| SS (TSS) | 2,109 mg/L | 100 mg/L | 絮凝-沉淀和生物沉淀是减少SS的两个关键。 |
| 浊度 | 4,820 NTU | — | 如有必要,通过絮凝、过滤或浮选进行控制。 |
3. 技术改造路线:从预处理到达标排放
3.1. 收集、分流和调节预处理
每个改造项目的第一步是重新做“源头问题”:集中收集设备清洗水到收集池,设置细网/筛网以阻挡包装、标签和固体颗粒;同时如果可能,分流污染较少的冷却水以便循环使用。这不仅减少了粗颗粒的负荷,还降低了后续池的化学品成本。必须有一个流量和浓度调节池,并进行气体曝气以避免厌氧环境,并去除一部分易挥发的溶剂。这个池有助于平衡每小时的COD/SS负荷,减少设备清洗时的“冲击”现象。
在改造中,需要检查调节池的泵、管道和取样点。目标是能够实时测量pH、浊度并估算COD(如果有传感器),以便后续调节芬顿的化学品剂量。如果现有的调节池过小或没有气体曝气,通常扩展体积并增加气泵/混合器会立即带来效果,因为稳定的输入始终是提高整个系统效率的最便宜的步骤。
3.2. 通过芬顿法进行高级氧化:解决难以降解的COD部分
芬顿反应是现代涂料废水处理技术的核心,当需要处理长链有机化合物、色度和难以降解的添加剂时。根据实际资料,使用的化学品包括H2O2和二价铁盐(FeSO4)作为催化剂;最佳操作pH通过无机酸调整到约3-4(实际可以使用H2SO4或HCl,具体取决于可用性和池材料),以生成具有强氧化能力的羟基自由基。当pH不在此范围内时,芬顿的效果会显著降低,因为自由基被“捕获”或铁过早沉淀,导致化学品浪费。
参考数据表明,如果操作正确,芬顿可以达到高达80%的COD去除效率,从而将COD从数千mg/L降低到约一千mg/L,然后再进入后续步骤。对于输入COD为5,621 mg/L(S2)的数据,预计“芬顿后”的COD约为1,124 mg/L,这为好氧生物处理提供了条件,以处理易降解的COD并减少絮凝剂的化学品成本。在改造中,需要注意反应池的尺寸、停留时间和搅拌系统,以确保快速混合-均匀搅拌;同时,根据瞬时流量而非固定时间分配化学品。
芬顿法的一个问题是产生的铁污泥和腐蚀性。池、管道和计量泵应使用兼容材料(FRP、HDPE、合适的不锈钢),并设计定期排污点。如果之前系统缺乏芬顿后的中和,应增加单独的中和区,并在进入絮凝之前在线测量pH。这是许多系统常见的瓶颈,导致许多系统“有芬顿但不出水”,因为pH未能在沉淀之前恢复到中性范围。
3.3. 中和、絮凝-成花和沉淀I:去除SS和剩余COD
在氧化之后,废水经过中和池以将pH提升至中性或稍微碱性(实际资料记录在絮凝之前用NaOH调整pH >7),以优化明矾/PAC和阴离子聚合物在粘合胶体颗粒-色度形成易沉淀的花絮中的作用。化学品政策需要根据芬顿后的浊度和COD进行调整,避免过量投加导致污泥增加,从而增加污泥处理成本。慢速-快速搅拌、成花时间以及聚合物的投加点是改造中需要检查的重要变量。
沉淀I负责去除形成的沉淀花絮。如果现有的沉淀出现污泥漂流或波动较大,需要检查表面负荷、流量分配状态和收集槽的状态,同时如果油/涂料浮起明显,则需要增加油水分离设备。沉淀的污泥转移到污泥储存池进行处理。在沉淀I之后,浊度和SS必须显著降低,为好氧生物处理提供稳定的工作条件。定期通过试管测试检查沉淀有助于以尽可能低的化学品成本实现最佳操作。
3.4. 好氧生物处理(气浮池)和沉淀II:进一步“打磨”BOD/COD
芬顿-物理沉淀后剩余的COD通常是更易于生物降解的化合物,适合进入气浮池。气浮池与好氧微生物一起工作,需要通过气泵、气体分配装置或混合器持续提供氧气。由于经过预氧化,进入气浮池的负荷“更容易呼吸”,允许降低MLSS密度或气体曝气能量,相对于没有芬顿的情况,同时减少由于自由溶剂引起的气味和泡沫风险。
沉淀II的作用是将活性污泥与清水分离。部分活性污泥被回流至气浮池,以维持微生物密度,剩余部分转移至污泥储存池。如果现有系统经常出现污泥漂流,检查回流比例、SV30指标和营养平衡是必不可少的。集成DO测量并根据负荷设置气体曝气模式也有助于节约能源,同时保持出水稳定。最后,水通常在排放到工业区的共同排水系统之前进行消毒(氯或UV)。
3.5. 消毒、色度和气味控制
消毒是最后一步,旨在消灭排放前残留的病原微生物。在涂料生产中,气味的主要来源来自挥发性有机化合物和在缺乏气体曝气的池中厌氧分解。确保在调节池中充分气体曝气,正确控制芬顿-中和pH,并有效进行絮凝-沉淀通常有助于显著减少色度和气味。当需要进一步“打磨”色度时,可以考虑使用粉末活性炭/调整聚合物剂量,或进行补充过滤;但每个选项都需要根据当前色度负荷评估具体的成本-收益。
在改造中,如果现有系统已经有消毒模块,通常只需优化投加点和接触时间。如果出水仍然浑浊/色度高,应回过头来调整前面的步骤(芬顿/絮凝/沉淀),而不是通过消毒来“补救”,因为消毒不会减少色度/浊度,甚至在使用氯时会增加副产品。
3.6. 污泥处理:安全和成本
芬顿-絮凝产生的污泥含有铁,并可能携带来自颜料的重金属;生物污泥则含有高有机物。污泥系统的改造需要确保有单独的储存池、污泥泵系统和浓缩方案,可以添加聚合物以有效分离污泥水。减少絮凝剂的投加和优化芬顿的正确pH也会显著减少产生的化学污泥,从而降低污泥运输-处理成本。
在操作方面,应定期安排排污,以避免再分解引起气味。取样污泥以检查成分在交给处理单位之前是必要的。设备配置(污泥压榨机、晒场、浓缩池)由规模和干污泥目标决定,但在改造阶段,专注于良好的絮凝-沉淀条件将带来即时效果,避免污泥储存池过载。
| 芬顿项目 | 设置/数据 | 参考来源 |
|---|---|---|
| 操作pH | 约3-4 | S2, S3 |
| 氧化剂/催化剂 | H2O2 + FeSO4 | S2 |
| 调整pH的酸 | H2SO4或HCl | S2, S3 |
| COD去除效率 | 高达~80% | S3 |
| 中和后絮凝的pH | > 7 | S2 |
4. 优化运营和成本控制
涂料废水处理系统的运营成本通常集中在三个方面:化学品(H2O2、铁盐、酸/碱、明矾/PAC、聚合物)、气体曝气/搅拌的能源和污泥处理-运输。因此,优化从根据pH和实际测量负荷管理化学品剂量开始。将芬顿的pH设置在约3-4,通过流量和碱度的比例控制可以避免浪费酸,并保持羟基自由基的生成效率。在芬顿之后,中和到>7再进行絮凝将更有效,减少明矾/PAC和聚合物的投加,从而降低产生的污泥量——这是一个相当可观的成本。
另一方面,由于芬顿已经“缩短”了许多复杂的有机化合物,气浮池可以在更优的DO水平下运行,避免过度曝气。保持适当的DO和设计阈值的MLSS有助于节省电力,同时确保出水质量。当化学污泥量减少时,后续浓缩/压榨的成本也会降低。所有这些调整都需要基于对pH、浊度的持续监测,并定期分析COD/BOD5,以逐步调整,避免突然变化导致的不稳定。
另一个节省的方面来自于生产车间的操作:标准化批次/阶段的设备清洗流程,单独收集浓缩清洗流以均匀地输入调节池,而不是集中排放;减少涂料在地面上的损失;良好控制冷却系统的泄漏。这减少了瞬时负荷峰值,并避免了在“峰值”时消耗昂贵的化学品。选择酸/碱时也应考虑总使用成本(价格-浓度-安全-池材料),而不仅仅依赖单价。
最后,优化运营离不开监测系统:每个池的代表性取样点,记录流量-化学品剂量-pH,以及故障日志。一旦数据足够丰富,调整化学品计量控制器、优化芬顿/絮凝池的停留时间和气浮池的气体分配将变得“定量化”,有助于实现可持续节省,而不是临时措施。
5. 根据规模和负荷推荐的技术配置
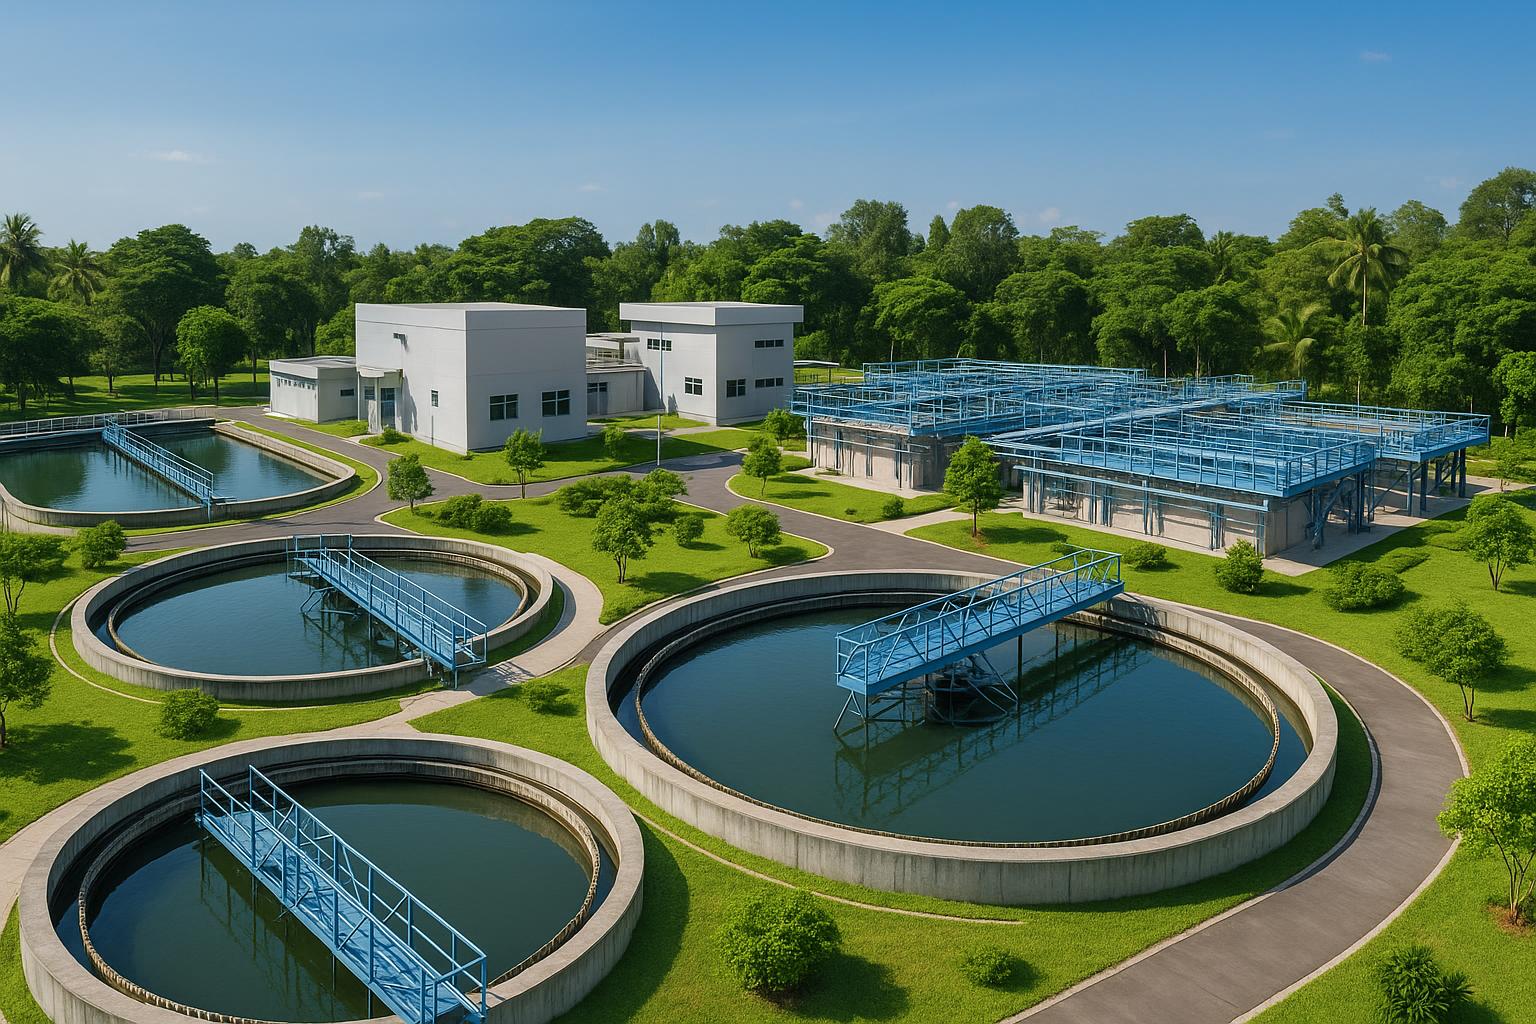
对于中型工厂,COD负荷高但波动的情况下,“芬顿-中和-絮凝-沉淀I-气浮池-沉淀II-消毒”的配置是一个可靠的骨架。调节池需要有足够的容积以吸收因批次清洗设备而产生的排放峰值。芬顿区应有独立的快慢搅拌,pH应自动控制;中和-絮凝应有搅拌器、明矾/PAC和聚合物的投加系统。气浮池的DO应灵活控制,以跟上沉淀I的排放负荷。这是许多单位成功应用于COD/SS高的涂料废水的配置,符合参考文献中的技术描述。
对于大型工厂,或者需要进一步“打磨”出水色度/浊度的情况下,可以考虑在絮凝后增加浮选(DAF),以提高去色效果——微泡将轻质沉淀卷起;或者在絮凝池中添加粉末活性炭以吸附剩余的有机物。膜过滤(UF/NF/RO)仅在有再利用水或非常严格的色度/电导率标准时考虑,因为投资-运营-回收成本高,并且需要极其稳定的预处理以避免膜堵塞。
在所有配置中,决定效率的关键差异通常不在于“添加什么设备”,而在于“控制反应条件”,如pH、停留时间和混合。投入资源进行良好的测量-控制将带来远比添加不必要的步骤更大的效果。配置越简单但控制越精确,成本就越容易控制,稳定性就越高。
根据生产特征(溶剂型涂料-水性涂料比例、清洗频率、使用金属颜料……),污染流可能会有很大变化。因此,在“确定”配置之前,需要进行Jartest实验,并在可能的情况下,在代表性样本上进行芬顿-絮凝的试点,以确定最佳剂量和色度反应。试点结果将是改造投资决策的可靠证据,同时也是建立标准操作流程的基础数据。
6. 排放效果评估和遵循QCVN 40:2025/BTNMT
改造的最终目标是出水达到现行适用标准,即QCVN 40:2025/BTNMT,适用于工业废水。企业应将标准要求转化为易于控制的内部指标,而不是仅仅列出限制值。例如,对于输入COD为5,621 mg/L(S2)的参考数据,如果设定处理后的内部目标为100 mg/L,依据S2中的技术参考阈值,总去除效率需超过98%。一个典型的方案是“芬顿减少约80%的COD”(S3),将COD降至约1,124 mg/L;剩余部分将由絮凝-生物处理来完成,以达到目标。
对于BOD5为588 mg/L(S2),内部目标50 mg/L强调了气浮池和沉淀II在控制芬顿-絮凝后剩余溶解有机负荷中的作用。SS为2,109 mg/L要求沉淀I在絮凝后具备足够能力,沉淀II稳定以控制污泥漂流。通过这样的参数分解目标,有助于操作团队理解每个池的“角色”,并在出现偏差时知道如何调整(例如,若SS出水增加,则需检查絮凝-沉淀I/II,而不是增加氯)。
评估效果需要基于时间代表性取样(复合样),而不是瞬时样,特别是在批次清洗的生产线中。芬顿的pH、H2O2/FeSO4的投加量、中和pH、沉淀I后的浊度、气浮池的DO……都是在出水质量波动时需要分析的数据。如果发生超标,纠正流程应从检查pH-化学品剂量开始,然后检查混合/搅拌和沉淀池的负荷,最后再考虑增加高级处理步骤。
由于法律要求,所有最终比较报告必须依据适用于设施的QCVN 40:2025/BTNMT进行。参考文献中的技术阈值(例如BOD5 50 mg/L;COD 100 mg/L;SS 100 mg/L在S2中)可作为内部标杆——用于设计和监控——但在验收/监督时,参考标准应为上述现行标准。
7. 改造系统时常见错误及其解决方法
最常见的错误是在芬顿和中和过程中pH控制不当。如果芬顿的pH不在3-4范围内,氧化效率将大幅下降,导致“烧”掉大量化学品而COD减少不成比例;此时,COD负荷转移到生物处理,导致气浮池超负荷并增加出水超标的风险。同样,如果芬顿后的pH未能在絮凝前恢复到中性,成花效果差,沉淀I漂流污泥,导致SS出水增加。
第二个错误是设计/扩展沉淀池时未考虑表面负荷和流量分配。许多系统在改造后添加芬顿-絮凝仍然出现污泥漂流,因为沉淀I缺乏锯齿状溢流槽,或者流入“直冲”没有导流墙,导致污泥层混乱。通过改造收集槽、增加导流墙和重新检查溢流速度来解决。沉淀污泥未均匀排出也会导致“混乱”,当污泥层过厚时被卷入表面。
第三个错误是滥用聚合物来“修补”絮凝问题,导致成本增加并使污泥处理困难。聚合物是辅助材料,不能替代优化pH和明矾/PAC的投加。每当更换生产批次或水源季节时,进行一次简单的试管测试可以显著节省化学品。对于生物处理,缺乏污泥回流或长时间低DO将降低BOD/COD去除效率,导致气味和泡沫的产生,从而引发气味投诉,尽管出水可能仍然符合数值标准。
最后,许多地方忘记适当投资于测量-控制。芬顿和中和处没有在线pH;气浮池没有DO测量;没有记录每日化学品剂量……这使得操作基于感觉。当发生故障时,没有数据可用于根本原因分析和调整。与此同时,基本测量设备的成本通常远低于在整个系统生命周期中因化学品/电力浪费造成的损失。
8. 结论和投资方向
改造涂料废水处理系统不仅仅是增加一个池,而是围绕关键控制轴重组技术链:芬顿在正确的pH-剂量下运行,中和/絮凝有效,沉淀稳定和生物处理“打磨”剩余有机物。实际数据表明,输入的COD/SS负荷非常高,因此“预氧化-固体分离-生物降解”的方法证明是有效的,特别是在目标是稳定出水和优化成本时。
在所有决策中,应以真实数据为指导:输入数据(pH、COD、SS)、芬顿的试管测试/试点效率、中和后的pH、沉淀I后的浊度、气浮池的DO,以及出水分析结果。由此,确定“瓶颈”,并正确投资于重要的控制-测量节点,而不是实施不必要的复杂技术。遵循QCVN 40:2025/BTNMT的目标是固定的;实现目标的最快方法是通过准确测量基础上对每个步骤进行小调整来优化。
对于投资者而言,系统化改造的吸引力在于双重效益:降低法律-运营风险和长期节省成本。当系统根据数据进行控制时,化学品和电力的消耗将逐渐进入“优化轨道”,同时减少污泥的产生。结果是每立方米处理的成本稳定降低,扩展产能或兼容新产品的能力也得以巩固,为涂料厂在日益严格的环境要求中创造可持续的竞争优势。
9. 常见问题解答
1) 涂料废水必须使用芬顿法吗?
并不是所有情况都必须,但对于COD、色度和难以降解的添加剂含量高的涂料废水,芬顿法有助于缩短分子,在进入生物处理之前减少负荷。实际资料记录表明,在正确的pH和化学剂量下,COD去除效率可达到80%。
2) 应该使用H2SO4还是HCl来调整芬顿中的pH?
两者在实际中都可以使用;选择取决于可用性、池/管道材料和安全政策。重要的是在整个反应过程中保持pH约3-4的稳定,以获得良好的氧化效率。
3) 如何减少絮凝-成花中的聚合物成本?
首先确保中和后的pH在最佳范围内,并通过代表性样本的试管测试确定明矾/PAC的投加量。聚合物应仅用作助剂;正确调整pH和混合-成花时间将显著减少聚合物需求和产生的污泥量。
4) 当添加芬顿时,气浮池需要升级吗?
通常不需要扩展,如果芬顿-絮凝运行正常,因为难以降解的有机负荷已经大幅减少。然而,应增加DO监测并优化气体分配以节约能源,同时控制污泥回流以维持适当的微生物密度。
5) 尽管已经有絮凝-沉淀,为什么出水SS仍然高?
原因可能是絮凝的pH尚未优化,聚合物的投加点不正确,或者沉淀I因流量分配不佳而被搅动。检查pH、进行试管测试并审查表面负荷、沉淀槽是应在考虑增加新步骤之前进行的步骤。
6) 如何设定内部目标以确保达到标准?
使用实际输入数据和操作文献中的技术参考阈值(例如BOD5 50 mg/L;COD 100 mg/L;SS 100 mg/L在S2中)来分解目标。然而,在合规报告和验收时,企业必须与适用于设施的QCVN 40:2025/BTNMT进行对照。
Nanoen
纳诺长隆环境有限公司
总部. 河内:河东市文富城市区TT18号15号
总部. 芹苴:661E/29, Võ Văn Kiệt路, Bình Yên A区, Long Hòa街, Bình Thủy区, 芹苴市
总部. 胡志明市:533/12/7, Phạm Văn Bạch路, 15区, Tân Bình区, 胡志明市
热线:0986.689.781 - 0969.054.226
电子邮件:thanglongnanoen@gmail.com
Facebook: www.facebook.com/thanglongnanoen