1. Bối cảnh cải tạo hệ thống xử lý nước thải dệt nhuộm và áp lực tuân thủ
Trong vòng vài năm trở lại đây, các khu công nghiệp dệt nhuộm mở rộng nhanh về quy mô, đồng nghĩa với việc lượng nước thải ngày một tăng cả về lưu lượng và mức độ phức tạp. Theo ghi nhận từ một chương trình hợp tác công nghệ về xử lý nước thải dệt nhuộm, mỗi năm ngành dệt may Việt Nam phát sinh khoảng 24 – 30 triệu m3 nước thải, nhưng mới chỉ khoảng 10% được xử lý trước khi xả ra môi trường. Điều này phản ánh hai thực tế: nhiều nhà máy chưa có hệ thống xử lý bài bản, hoặc có nhưng không vận hành ổn định, đặc biệt khi tính chất nước đầu vào biến động theo lô sản xuất, theo ca và theo sản phẩm.
Về yêu cầu pháp lý, doanh nghiệp dệt nhuộm cần hướng đến đáp ứng quy chuẩn chuyên ngành cho nước thải dệt nhuộm, cụ thể là QCVN 13-MT:2015/BTNMT. Quy chuẩn này là cơ sở để thiết kế, cải tạo và vận hành hệ thống xử lý, cũng như phục vụ công tác giám sát tuân thủ. Mặc dù các giá trị giới hạn không được nhắc lại ở đây, nhưng định hướng công nghệ và các điểm đo kiểm, các chỉ số như COD, BOD5, độ màu, tổng N, tổng P, kim loại nặng, coliforms… đều là trọng tâm khi đánh giá hiệu quả hệ thống. Trong bối cảnh yêu cầu xuất khẩu “xanh” ngày càng cao, việc đạt chuẩn xả thải không chỉ là điều kiện pháp lý mà còn là yêu cầu từ chuỗi cung ứng.
Khía cạnh tài chính luôn là mối quan tâm hàng đầu khi cải tạo. Dữ liệu thực tế trong ngành cho thấy chi phí vận hành xử lý nước thải dệt nhuộm (OPEX) thường dao động trong khoảng 9.000 – 25.000 đồng/m3 tùy mức yêu cầu đầu ra; với đầu ra nghiêm ngặt hơn thường ở mức 9.000 – 15.000 đồng/m3, còn yêu cầu thấp hơn có thể ở khoảng 3.000 – 6.000 đồng/m3. Đây là cơ sở tham chiếu để chủ đầu tư ước lượng tổng chi tiêu hàng tháng, đồng thời soi vào cấu phần chi phí (hóa chất, điện, bùn thải, nhân công) khi lựa chọn phương án công nghệ. Cần lưu ý rằng, giải pháp sinh học tăng cường bằng chế phẩm vi sinh được ghi nhận là không làm tăng đáng kể chi phí vận hành, trong khi có thể cải thiện độ ổn định xử lý màu và hữu cơ.
Bài viết này tập trung vào các chiến lược sinh học tiên tiến để nâng cấp, đi kèm phân tích chi phí – hiệu quả dựa trên số liệu thực tế, đồng thời bóc tách những điểm nghẽn vận hành thường gặp. Mục tiêu là giúp doanh nghiệp dệt nhuộm lập kế hoạch cải tạo phù hợp hiện trạng và tiêu chuẩn đầu ra, tối ưu hóa chi phí tổng vòng đời và nâng cao mức độ tin cậy của hệ thống.

2. Đặc tính nước thải dệt nhuộm và các hệ quả vận hành
Nước thải dệt nhuộm phát sinh liên tục từ các công đoạn hồ sợi, giũ hồ, nấu – tẩy, nhuộm, in và hoàn tất; trong đó khối lượng lớn xuất phát từ các công đoạn giặt sau xử lý. Mức tiêu thụ nước rất đáng kể và biến động theo mặt hàng: ước tính 120 – 300 m3/tấn vải; ở thang đo đơn vị sản phẩm, 1 mét vải có thể cần 12 – 65 lít nước và thải ra 10 – 40 lít. Tính phức tạp tăng cao khi sản phẩm chuyển đổi giữa cotton, polyester và sợi pha; thành phần nước thải vì vậy thay đổi và gây khó khăn cho tối ưu hóa thông số vận hành theo kiểu “một công thức cố định cho mọi ca”.
Các chất ô nhiễm chủ đạo gồm thuốc nhuộm, chất tẩy, chất hoạt động bề mặt, dầu mỡ, kim loại nặng (như Cr, Cu, Zn, Pb, Ni) và muối. Một điểm đáng chú ý là tỷ lệ COD/BOD thường cao do sự hiện diện của chất hữu cơ khó phân hủy sinh học: có trường hợp nước thải từ công đoạn dùng thuốc nhuộm hoạt tính cho in hoa có BOD gần như bằng 0, trong khi COD vào khoảng 900 mg/L. Điều này báo hiệu vai trò của tiền xử lý hóa – lý để “bẻ gãy” màu và các cấu tử bền, nhằm giảm tải cho phân đoạn sinh học phía sau. Ngoài ra, độ dẫn điện và tổng chất rắn hòa tan (TDS) cao do dùng nhiều muối (Na2SO4, NaCl) cũng là thách thức không nhỏ nếu doanh nghiệp tính đến tái sử dụng nước.
Sự phân hóa giữa các dòng thải nội bộ rất lớn. Ví dụ, nước thải sunfua và nước thải từ công đoạn tẩy thường có tải lượng COD và BOD5 cao hơn hẳn, pH kiềm mạnh, màu đậm. Ngược lại, dòng sinh hoạt trong nhà máy tuy có mức ô nhiễm nhẹ hơn nhưng vẫn đủ để gây xáo trộn vận hành nếu trộn lẫn thiếu kiểm soát. Việc nhận diện và tách dòng, sau đó thiết kế tiền xử lý và cân bằng lưu lượng – nồng độ, là tiền đề của một hệ thống vận hành ổn định.
| Chỉ tiêu | Đơn vị | Nước thải sinh hoạt trong nhà máy | Nước thải sunfua | Nước thải tẩy |
|---|---|---|---|---|
| pH | - | 10 – 11 | > 11 | > 12 |
| COD | mg/L | 450 – 1.500 | 10.000 – 40.000 | 9.000 – 30.000 |
| BOD5 | mg/L | 200 – 800 | 2.000 – 10.000 | 4.000 – 30.000 |
| N tổng | mg/L | 5 – 15 | 100 – 1.000 | 200 – 1.000 |
| P tổng | mg/L | 0,7 – 3 | 7 – 30 | 10 – 30 |
| Màu | Pt-Co | 7.000 – 50.000 | 10.000 – 50.000 | 500 – 2.000 |
| Độ đục | FAU | 140 – 1.500 | 8.000 – 200.000 | 1.000 – 5.000 |
Với phổ biến các tải lượng như trên, hệ thống xử lý nếu chỉ dựa vào sinh học truyền thống sẽ có nguy cơ quá tải màu, dao động lớn về pH và sốc tải hữu cơ. Một khi bùn hoạt tính bị tổn thương, hệ quả lan tỏa đến lắng kém, nước váng, bùn vi sợi và tăng mạnh tiêu thụ hóa chất trợ lắng. Do đó, chiến lược công nghệ tối ưu thường là cấu hình kép: tiền xử lý hóa – lý có kiểm soát, sau đó nâng cấp phân đoạn sinh học để tăng mật độ và tính đa dạng quần thể vi sinh, giúp đối phó hữu cơ khó phân hủy và duy trì ổn định dài hạn.
3. Cấu phần công nghệ cốt lõi khi cải tạo: từ tiền xử lý đến sinh học
3.1. Điều hòa, tách dòng và bảo vệ đầu vào
Điểm khởi đầu của mọi dự án cải tạo là xác lập điều hòa lưu lượng – nồng độ và tách dòng chiến lược. Hố thu và bể điều hòa cần được vận hành như “bộ đệm động”, đặc biệt khi nhà máy chạy theo mẻ hoặc có sự đột biến theo giờ. Việc bố trí song chắn rác thô và lưới lọc rác tinh giúp bảo vệ thiết bị phía sau; lưới tinh với kích thước mắt khoảng 1 mm loại bỏ hiệu quả sợi vụn và vật liệu xơ, giảm tải chất rắn lơ lửng đi vào bể phản ứng. Trong bể điều hòa, khuấy trộn và cấp khí nhẹ giúp đồng nhất, hạn chế lắng cặn và hình thành mùi.
Tách dòng theo tính chất là cách kiểm soát rủi ro ngay từ gốc. Các nhánh có pH kiềm rất cao, chứa sunfua hoặc chứa muối đậm đặc nên được gom riêng để trung hòa và làm loãng có kiểm soát trước khi trộn chung. Nhờ vậy, hóa chất trung hòa được dùng đúng lúc, đúng dòng, tiết kiệm so với kịch bản “trung hòa đại trà” cho toàn bộ lưu lượng. Đồng thời, tránh sốc pH lên bể sinh học, vốn là nguyên nhân thường gặp gây nở bùn vi sợi và sụt hiệu suất lắng.
3.2. Tiền xử lý hóa – lý “đúng lúc – đúng nơi”
Mục tiêu của công đoạn này là giảm màu, kéo theo một phần COD/BOD và phá vỡ những cấu tử khó phân hủy sinh học. Do đặc thù nguyên liệu, chuỗi công nghệ nên “đảo chiều” linh hoạt: với sợi polyester hoặc sợi pha, nhiều cơ sở áp dụng keo tụ – tạo bông trước khi vào sinh học; còn với cotton, có mô hình triển khai sinh học trước rồi mới đến hóa – lý, sau đó áp dụng xử lý bậc ba để tinh lọc. Sự khác biệt này xuất phát từ mức độ bám màu, chất hồ và các phụ trợ công nghệ dùng ở từng công đoạn chế biến.
Trong bể phản ứng, hóa chất điều chỉnh pH và chất keo tụ được phân phối đều nhờ khuấy trộn nhanh; tiếp theo là bể tạo bông với khuấy chậm và có thể bổ sung trợ keo tụ dạng polymer anion để phát triển bông bùn có kích thước đủ lớn, nặng và dễ lắng. Pha lắng hóa – lý sau đó tách bùn – nước, nhờ đó giảm tải màu và SS cho phân đoạn sinh học. Kinh nghiệm thực tế cho thấy, cài đặt “đúng liều – đúng điểm” hóa chất ở công đoạn tiền xử lý là yếu tố quyết định đến hóa đơn OPEX hàng tháng, cũng như đến độ ổn định đầu vào của bể sinh học.
3.3. Sinh học hiếu khí truyền thống và cửa sổ cải tiến
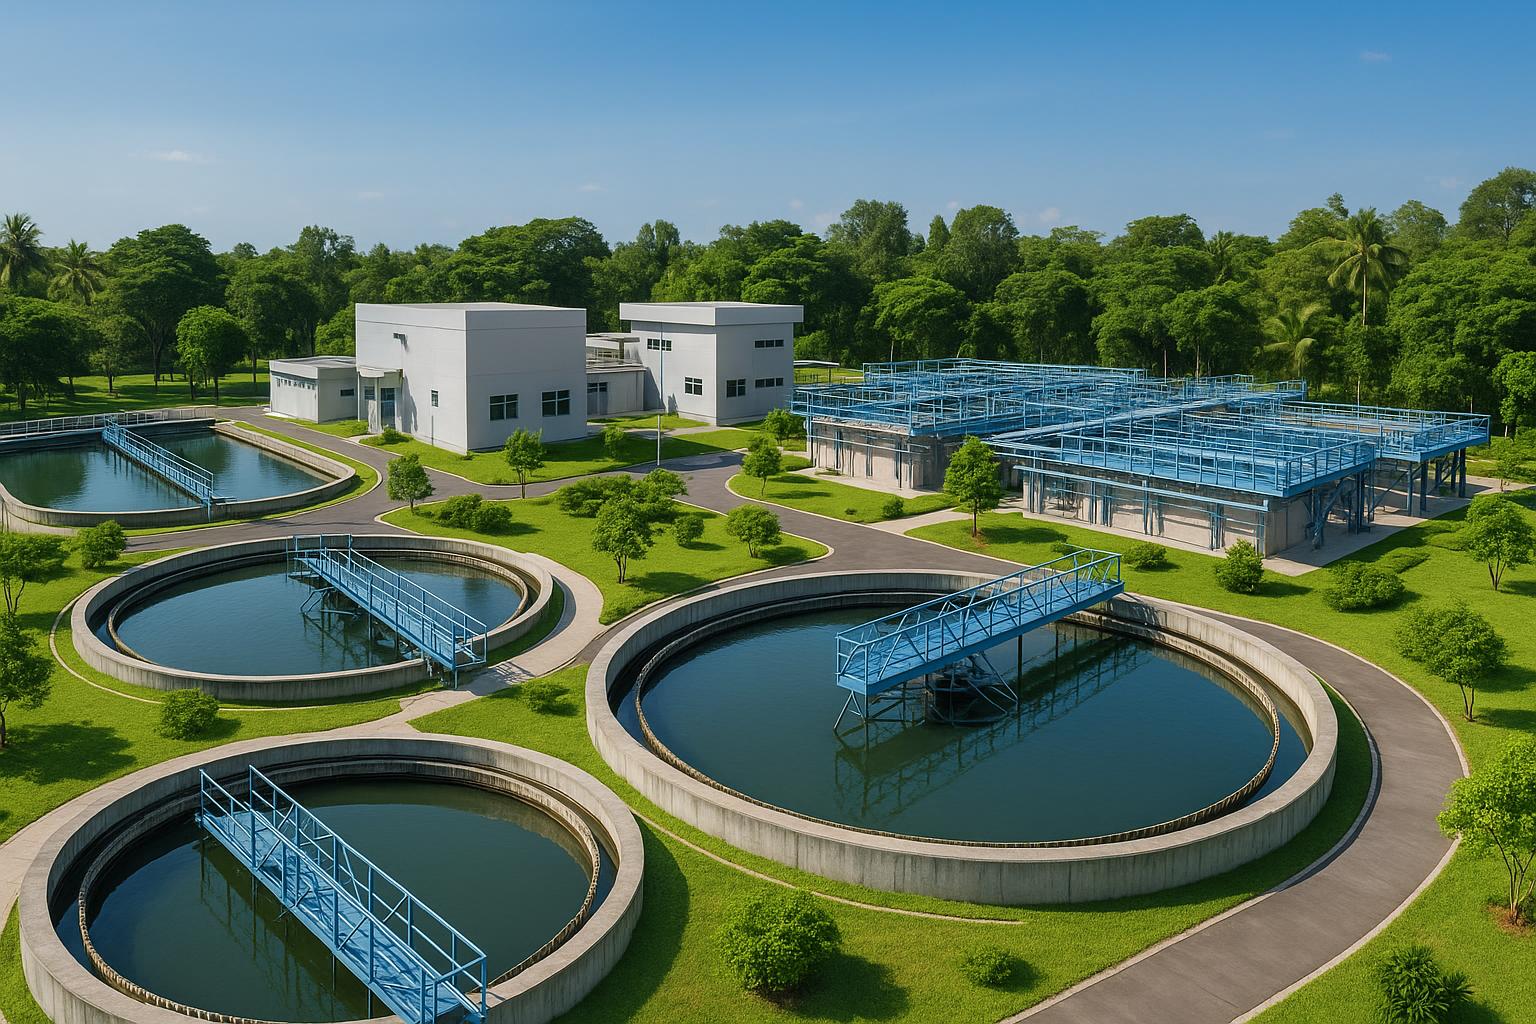
Bể aerotank vẫn là “trái tim” của xử lý sinh học trong đa số nhà máy dệt nhuộm. Không khí được cung cấp đều khắp để duy trì môi trường hiếu khí, vi sinh vật tiêu thụ phần hữu cơ hòa tan còn lại và hình thành bùn hoạt tính. Để bùn hoạt tính phát triển thành quần thể ổn định, vận hành thực tế thường duy trì nồng độ bùn khoảng 2.500 – 4.000 mg/L, kết hợp tuần hoàn bùn từ bể lắng về bể aerotank để giữ mức sinh khối theo yêu cầu. Khi các điều kiện phù hợp, bể hiếu khí có thể đạt hiệu quả khử BOD và COD ở mức 90 – 95%.
Tuy nhiên, các hợp chất màu và cơ kim có thể đi xuyên qua sinh học truyền thống nếu không có tiền xử lý tương xứng, hoặc khi vi sinh thiếu tính đa dạng để phân giải các cấu tử đặc thù của dệt nhuộm. Lúc này, các tùy chọn cải tiến như tăng cường đa dạng chủng vi sinh (bioaugmentation), bổ sung giá thể bám dính để tăng mật độ sinh khối, hay tổ chức lại thủy lực để kháng sốc tải, sẽ mở ra dư địa nâng hiệu suất mà không nhất thiết phải xây mới bể. Những cải tiến này cũng giúp bể lắng đợt 2 làm việc “nhàn” hơn, giảm rủi ro tràn bùn và giảm chi phí polymer ở công đoạn tách bùn – nước.
4. Công nghệ sinh học tiên tiến: bioaugmentation và kết hợp đa tầng
4.1. Bổ sung chế phẩm vi sinh chọn lọc (bioaugmentation)
Các nghiên cứu trong nước đã phát triển hỗn hợp chủng vi sinh được sàng lọc từ nhiều nguồn (đất, nước ô nhiễm thuốc nhuộm, bùn hoạt tính…), định danh bằng kỹ thuật sinh học phân tử, với khả năng phân hủy nhiều nhóm chất hữu cơ và đặc biệt là tác động lên nhiều loại thuốc nhuộm. Khi được đưa vào hệ thống đang vận hành, hỗn hợp này giúp mở rộng phổ phân giải, cải thiện chất lượng khử màu và nâng độ ổn định trước biến động đầu vào. Đáng chú ý, ở cấp thử nghiệm đã ghi nhận tỷ lệ khử màu thuốc methyl red đạt khoảng 89,82% trong 24 giờ; trong nước thải dệt nhuộm thực tế, mức loại bỏ màu duy trì cao và ít biến động hơn, thường ở khoảng 81,41 – 88,28% khi có bổ sung chế phẩm so với khi không bổ sung.
Về triển khai, ưu điểm lớn là có thể đưa chế phẩm trực tiếp vào hệ thống hiện có mà không đòi hỏi thay đổi cấu trúc công trình. Điều này cho phép doanh nghiệp thí điểm nhanh trên đường ống hồi lưu bùn hoặc bể trung gian trước bể hiếu khí, theo dõi đáp ứng của hệ vi sinh và hoàn nguyên nếu cần. Ghi nhận từ thực tế vận hành cho thấy chi phí vận hành tăng không đáng kể nhờ bản chất vi sinh được nuôi dưỡng và tái sử dụng trong hệ, trong khi doanh nghiệp hưởng lợi từ bức tranh chất lượng sau xử lý “phẳng” hơn, giảm dao động và rủi ro vi phạm.
4.2. Tăng mật độ và “độ bền” quần thể vi sinh
Bên cạnh bioaugmentation, một hướng cải tiến khác là gia tăng sức chứa sinh khối trong cùng thể tích bể. Về nguyên lý, khi cung cấp bề mặt bám dính, vi sinh tạo màng sinh học và tăng mật độ tại chỗ, giúp nâng khả năng chống sốc tải, chống rửa trôi và cải thiện lắng do phần sinh khối nằm ở dạng màng thay vì toàn bộ lơ lửng. Cấu hình bể có thể được tinh chỉnh để tạo các vùng “tiếp xúc – phản ứng” luân phiên, nhằm tận dụng cả cơ chế hấp phụ – phân hủy và thích nghi dần với các hợp chất khó xử lý.
Trong môi trường dệt nhuộm nhiều biến động, việc có “lõi” sinh khối bám dính hoạt động song song với bùn hoạt tính lơ lửng là điểm tựa vận hành. Sự kết hợp này cũng mở không gian để áp dụng bioaugmentation có mục tiêu: cấy bổ sung các nhóm vi sinh chuyên biệt để phân hủy các cấu tử đặc thù của thuốc nhuộm, chất hồ hoặc phụ gia. Dù không thay đổi kích thước bể, doanh nghiệp vẫn có thể đạt nền hoạt tính sinh học cao hơn và ổn định hơn.
4.3. Khử màu đa tầng: sinh học kết hợp hóa – lý/oxi hóa
Khử màu là “nút thắt cổ chai” của nhiều hệ dệt nhuộm. Cách tiếp cận hiệu quả trong thực tiễn là phối hợp đa tầng: hóa – lý nhằm gom màu và kim loại nặng về bông cặn; sinh học để xử lý phần hữu cơ hòa tan và phần màu còn lại; và, khi cần, sử dụng các quá trình như UV hoặc ozone để đánh bật màu bền và khử trùng ở bậc ba. Với cấu hình này, tải màu nặng được xử lý ở phía trước, còn bể sinh học làm vai trò chính với hữu cơ, giảm gánh nặng hóa chất và chi phí bùn thải.
Quan trọng hơn, khi đã có bioaugmentation, lớp “sinh học” trong tầng khử màu trở nên chủ động hơn đối với các hợp chất mục tiêu. Doanh nghiệp có thể theo dõi độ màu Pt-Co ở bể trung gian sau hóa – lý và sau bể sinh học để tối ưu liều lượng hóa chất và thời gian lưu sinh học, thay vì cố gắng ép toàn bộ màu vào tầng hóa – lý bằng polymer/H2O2 quá tay, vốn gây tăng bùn và tăng OPEX lâu dài.
5. Hiệu quả xử lý và các điểm tựa dữ liệu
Xét theo chỉ số hữu cơ, bể hiếu khí được vận hành đúng kỹ thuật có thể đạt 90 – 95% loại bỏ BOD và COD, tạo nền tảng để đầu ra đáp ứng yêu cầu. Trong khi đó, tăng cường bằng chế phẩm vi sinh chứng minh hiệu quả đặc biệt ở chỉ tiêu màu: đối với mẫu thuốc nhuộm đơn như methyl red, có thể đạt gần 90% chỉ trong 24 giờ thử nghiệm; trong nước thải phối trộn thực tế của dệt nhuộm, dải loại bỏ màu ở mức hơn 81% đến gần 88% và dao động ít hơn so với không bổ sung.
Một “chân kiềng” kỹ thuật khác là quản trị bùn hoạt tính. Kinh nghiệm vận hành thực tế chỉ ra việc duy trì nồng độ bùn khoảng 2.500 – 4.000 mg/L giúp cân bằng giữa khả năng hấp phụ – phân hủy và lắng. Khi thêm bioaugmentation, quần thể vi sinh trở nên đa dạng hơn, hỗ trợ giảm hiện tượng bùn vi sợi và tăng độ “gọn” của bông bùn trong bể lắng. Hệ quả trực tiếp là giảm nhu cầu dùng polymer trợ lắng và cải thiện độ trong trước khi vào lọc áp lực hoặc xử lý bậc ba.
Với các dòng “khó” như nước thải sunfua hoặc từ công đoạn tẩy có COD ở ngưỡng hàng chục nghìn mg/L, chiến lược phân chia – pha loãng có kiểm soát, trung hòa pH từng dòng, và áp dụng hóa – lý trước khi đưa vào sinh học là chìa khóa. Bằng cách này, phần “khó” sẽ bị triệt tiêu một phần ngay từ đầu, phần “dễ” để lại cho sinh học đạt hiệu quả cao, và tổng thể hệ thống ít khi rơi vào vòng xoáy sốc tải – tụt hiệu suất – tăng hóa chất – phình bùn.
6. Bài toán chi phí: đầu tư, vận hành và lộ trình tối ưu
Về vận hành, mức chi phí xử lý mỗi mét khối nước thải dệt nhuộm phổ biến trong khoảng 9.000 – 25.000 đồng/m3, phụ thuộc yêu cầu đầu ra và mức độ tối ưu của chuỗi công nghệ. Với ngưỡng xả thải nghiêm ngặt hơn, chi phí ghi nhận ở khoảng 9.000 – 15.000 đồng/m3; với mức yêu cầu thấp hơn, có thể dao động 3.000 – 6.000 đồng/m3. Những con số này giúp doanh nghiệp dự trù chi phí hằng tháng theo lưu lượng phát sinh, đồng thời là “mốc” để đánh giá hiệu quả khi cân nhắc nâng cấp công nghệ sinh học hoặc tối ưu hóa tiền xử lý hóa – lý.
Ở bình diện đầu tư, mỗi nhà máy có cấu trúc bể và quỹ đất khác nhau, vì vậy khó đưa ra một con số chuẩn. Tuy nhiên, một kinh nghiệm thực tiễn là ưu tiên các giải pháp tận dụng hạ tầng sẵn có: cải tiến bể hiện hữu, cấy vi sinh nâng cao, bố trí giá thể tại chỗ để tăng mật độ sinh khối, và tinh chỉnh thủy lực để tránh ngắn mạch. Việc này giảm đáng kể chi phí xây mới, rút ngắn thời gian cải tạo và giảm gián đoạn sản xuất; đồng thời, nhờ đặc thù vi sinh được duy trì và tái sử dụng trong hệ, chi phí vận hành không tăng đáng kể khi bổ sung chế phẩm.
Một ví dụ tham khảo trong ngành cho thấy, với hệ thống quy mô 2.000 m3/ngày, lựa chọn đúng giải pháp có thể giúp tiết kiệm hơn 10 triệu đồng mỗi ngày, tương ứng hơn 3 tỷ đồng mỗi năm. Tất nhiên, con số thực tế sẽ phụ thuộc vào đường nền công nghệ, hóa chất hiện dùng, mức mục tiêu đầu ra và kỷ luật vận hành. Doanh nghiệp nên xây dựng đường cơ sở OPEX theo cấu phần (điện, hóa chất, bùn, nhân công), từ đó đặt mục tiêu tiết kiệm cho từng “đường con” ngay từ bước lập phương án cải tạo.
Về chiến lược, doanh nghiệp nên cân nhắc làm thí điểm nhanh (pilot) với chế phẩm vi sinh trên một nhánh hồi lưu hoặc một bể bán quy mô, để đo đạc “độ mở” về màu và COD, từ đó quyết định mức đầu tư phần cứng (giá thể, nâng cấp khí, phân khoang bể…). Cách tiếp cận “sinh học trước, phần cứng sau” này giúp giảm rủi ro tài chính và thu thập dữ liệu thực nghiệm phù hợp chính xác với dòng thải của nhà máy.
7. Lỗi vận hành thường gặp và cách khắc phục theo hướng sinh học
Thứ nhất, sốc tải hữu cơ và pH là vấn đề lặp lại ở các nhà máy chạy theo mẻ sản xuất. Khi phụ gia, thuốc nhuộm đổi ca, nước thải có thể bùng COD và kiềm. Cách khắc phục là tăng khả năng “đệm” ở bể điều hòa, tách riêng các nhánh kiềm mạnh để trung hòa có kiểm soát, và thiết lập bioaugmentation nhằm tăng khả năng “ăn” các hợp chất khó phân hủy. Việc bổ sung sinh học giúp bùn hoạt tính phục hồi nhanh hơn sau sự kiện sốc, hạn chế vòng xoáy suy giảm lắng – tăng polymer.
Thứ hai, màu bền khó xử lý nếu chỉ dựa vào một tầng công nghệ. Quá lạm dụng polymer hoặc các chất oxy hóa để ép màu vào bùn sẽ làm tăng đáng kể chi phí bùn thải và có thể tạo sản phẩm phụ cứng đầu. Kết hợp đa tầng như đã nêu (hóa – lý tiết chế, sinh học tăng cường, và chỉ dùng UV/ozone khi cần ở bậc ba) giúp tối ưu tổng chi phí. Dữ liệu thử nghiệm cho thấy, khi có bổ sung chế phẩm vi sinh, độ màu sau sinh học giảm ổn định và ít dao động, là cơ sở để tiết giảm hóa chất ở tiền xử lý.
Thứ ba, bùn vi sợi và lắng kém thường bắt nguồn từ mất cân bằng quần thể vi sinh và điều kiện hiếu khí không ổn định. Duy trì nồng độ bùn hoạt tính trong khoảng 2.500 – 4.000 mg/L, tuần hoàn bùn hợp lý, và cấy bổ sung các nhóm vi sinh “đúng bệnh” giúp khôi phục cấu trúc bông bùn. Ngoài ra, việc phân khoang bể để hạn chế ngắn mạch, điều hòa thủy lực và hạn chế trộn lẫn đột ngột dòng thải mặn/kiềm vào sinh học cũng là nguyên tắc “cứu hỏa” hiệu quả.
Cuối cùng, tiêu thụ hóa chất cao do “chạy theo” đầu ra là tình trạng hay gặp. Các nhà máy có xu hướng tăng liều keo tụ – trợ keo khi nước sau lắng xấu, trong khi gốc rễ nằm ở sinh học bị tổn thương. Tiếp cận theo hướng sinh học – nghĩa là phục hồi/đổi mới quần thể vi sinh, tăng diện tích bám dính, và đưa tải vào theo lộ trình – sẽ cắt giảm áp lực cho hóa – lý và kéo chi phí tổng thể xuống mức bền vững hơn.
8. Lộ trình triển khai cải tạo: từ khảo sát đến tối ưu hóa dài hạn
Giai đoạn 1: Khảo sát – lấy mẫu – dựng đường cơ sở. Thu thập mẫu ở các nhánh điển hình (sunfua, tẩy, nhuộm, sinh hoạt) và tại các điểm quan trọng trong hệ thống. Xây dựng bản đồ COD/BOD5, pH, độ màu, N, P theo ca/ngày; đồng thời thống kê tiêu thụ hóa chất, điện, bùn và sự kiện sốc trong 1 – 2 tháng gần nhất. Kết quả này là dữ liệu nền để đánh giá “ở đâu” cần can thiệp và “bao nhiêu” là đủ.
Giai đoạn 2: Thí điểm sinh học. Áp dụng chế phẩm vi sinh theo lộ trình tăng dần trên dòng hồi lưu bùn hoặc bể trung gian, song song với kiểm soát pH và hóa – lý ở mức tiết chế. Theo dõi độ màu Pt-Co, COD, BOD5 trước – sau sinh học, cùng với hiện tượng bùn vi sợi/lắng. Mục tiêu là ghi nhận biên độ cải thiện màu (tham chiếu mức 81,41 – 88,28% đã quan sát trong nước dệt nhuộm thực tế khi có chế phẩm), từ đó quyết định mức cần đầu tư phần cứng.
Giai đoạn 3: Cải tiến phần cứng có mục tiêu. Dựa trên kết quả thí điểm, cân nhắc bổ sung giá thể bám dính, tái cấu trúc thủy lực để tránh ngắn mạch, và nâng cấp cấp khí nếu cần. Ở thượng nguồn, tinh chỉnh liều/điểm châm hóa chất, tối ưu polymer trợ keo, và chuẩn hóa quy trình trung hòa cho các dòng pH cao. Việc này nên làm theo từng bước nhỏ, đo lường tác động trước khi chuyển sang bước tiếp theo để tránh đầu tư vượt mức cần thiết.
Giai đoạn 4: Vận hành tối ưu và chuẩn hóa chi phí. Khi hệ đã ổn định, tiến hành tối ưu hóa định kỳ dựa trên dữ liệu thực tế: so sánh chi phí theo cấu phần trước – sau cải tạo, điều chỉnh chiến lược hóa – lý theo dao động mùa vụ và sản phẩm, và duy trì chương trình bioaugmentation với tần suất tối ưu. Mục tiêu là đưa OPEX về dải mục tiêu đã nêu, đồng thời duy trì biên an toàn cho tuân thủ QCVN 13-MT:2015/BTNMT.
9. Kết luận: công nghệ sinh học là “đòn bẩy” nâng hiệu suất và giảm chi phí dài hạn
Cải tạo hệ thống xử lý nước thải dệt nhuộm không đơn thuần là thay bể hay tăng hóa chất; đó là bài toán đồng bộ giữa tiền xử lý “vừa đủ”, sinh học “thông minh” và bậc ba “đích đáng”. Dữ liệu vận hành cho thấy, sinh học hiếu khí nếu được vận hành chuẩn có thể đảm nhiệm 90 – 95% khối lượng công việc với BOD/COD. Khi tăng cường bằng chế phẩm vi sinh đã sàng lọc, hệ thống có thể mở rộng phổ xử lý màu – một chỉ tiêu thường “khó nhằn” nhất – với mức cải thiện ấn tượng và ổn định hơn so với vận hành thuần túy.
Về chi phí, kinh nghiệm trong ngành ghi nhận dải OPEX 9.000 – 25.000 đồng/m3 là khả thi tùy mục tiêu đầu ra, và bổ sung chế phẩm vi sinh không làm tăng đáng kể chi phí này. Thậm chí, lựa chọn cấu hình và nhà thầu phù hợp có thể mang lại tiết kiệm quy mô hàng chục triệu đồng mỗi ngày cho nhà máy 2.000 m3/ngày. Điều doanh nghiệp cần là một lộ trình dựa trên dữ liệu thật, thí điểm có kiểm soát, và những cải tiến phần cứng “đúng chỗ – đúng lúc”.
Cuối cùng, trong bối cảnh yêu cầu thị trường và pháp luật ngày càng khắt khe, định hướng công nghệ sinh học – kết hợp khéo léo với tiền xử lý hóa – lý và bậc ba – là con đường bền vững để vừa đạt chuẩn QCVN 13-MT:2015/BTNMT, vừa tối ưu chi phí trọn vòng đời và giảm rủi ro tuân thủ. Những con số và kinh nghiệm nêu trong bài là “điểm tựa” đủ chắc để chủ đầu tư thiết kế phương án cải tạo theo cách hiệu quả và thận trọng.
FAQ
1) Tại sao nước thải dệt nhuộm khó xử lý bằng sinh học thuần túy?
Vì tỷ lệ COD/BOD thường cao do nhiều cấu tử hữu cơ khó phân hủy sinh học, có khi BOD gần 0 còn COD vẫn ở mức khoảng 900 mg/L cho một số dòng công đoạn. Ngoài ra, độ màu bền và kim loại cơ kim làm giảm hiệu quả hấp phụ – phân hủy của bùn hoạt tính.
2) Hiệu quả khử màu có thể đạt được đến mức nào khi bổ sung chế phẩm vi sinh?
Trong thử nghiệm với methyl red, mức khử màu đạt khoảng 89,82% sau 24 giờ. Trên nước thải dệt nhuộm thực tế, dải loại bỏ màu được ghi nhận khoảng 81,41 – 88,28% và ít dao động hơn so với không bổ sung.
3) Chi phí vận hành điển hình cho xử lý nước thải dệt nhuộm là bao nhiêu?
Chi phí thường nằm trong khoảng 9.000 – 25.000 đồng/m3 tùy mục tiêu đầu ra và mức tối ưu công nghệ. Với yêu cầu nghiêm ngặt hơn, có thể ở khoảng 9.000 – 15.000 đồng/m3, còn mức thấp hơn dao động 3.000 – 6.000 đồng/m3.
4) Bể hiếu khí nên vận hành ra sao để ổn định?
Thực tiễn vận hành cho thấy nên duy trì nồng độ bùn hoạt tính khoảng 2.500 – 4.000 mg/L và tuần hoàn bùn hợp lý để giữ sinh khối. Khi điều kiện phù hợp, bể hiếu khí có thể đạt 90 – 95% loại bỏ BOD/COD.
5) Lưu lượng nước thải phát sinh có lớn không và có biến động theo sản phẩm?
Mức tiêu thụ nước ước tính 120 – 300 m3/tấn vải; ở cấp mét vải là 12 – 65 lít nước sử dụng và thải 10 – 40 lít. Con số này biến động theo loại sợi, công nghệ và yêu cầu hoàn tất, khiến tải lượng đầu vào thay đổi theo ca.
6) Vì sao phải tách dòng và điều hòa trước khi xử lý?
Vì các dòng như sunfua, tẩy có pH rất cao và COD/BOD lớn, nếu trộn thẳng sẽ gây sốc cho sinh học và làm tăng chi phí hóa chất. Tách dòng giúp trung hòa đúng chỗ, giảm dao động và tạo điều kiện để sinh học phát huy hiệu quả cao và ổn định.
Nanoen
CÔNG TY TNHH MÔI TRƯỜNG NANO THĂNG LONG
VP. Hà Nội: Số 15 TT18 Khu đô thị Văn Phú, Hà Đông, Hà Nội
VP. Cần Thơ: 661E/29, đường Võ Văn Kiệt, KV Bình Yên A, P. Long Hòa, Q. Bình Thủy, TP. Cần Thơ
VP. TP HCM: 533/12/7, đường Phạm Văn Bạch, P.15, Q. Tân Bình, TP. Hồ Chí Minh
Hotline: 0986.689.781 - 0969.054.226
Email: thanglongnanoen@gmail.com
Facebook: www.facebook.com/thanglongnanoen