1. Bối cảnh và yêu cầu pháp lý hiện hành
Ngành sản xuất sơn tạo ra dòng nước thải khó xử lý do chứa phối hợp chất hữu cơ khó phân hủy, phụ gia, dung môi, bột màu và các chất hoạt động bề mặt. Dòng thải thường phát sinh chủ yếu từ vệ sinh thiết bị sau mỗi mẻ sản xuất và nước làm mát trong công đoạn nghiền – là những công đoạn có tải lượng ô nhiễm thay đổi theo ca, theo mẻ. Hậu quả là hệ thống xử lý nước thải của nhiều cơ sở phải đối mặt với biến động đột ngột về nồng độ COD, SS, màu và độc tính, vượt xa khả năng “chịu sốc” của dây chuyền sinh học truyền thống nếu không có lớp xử lý hóa – lý tiền xử lý vững chắc.
Từ góc độ tuân thủ, điểm đích của dự án cải tạo là đầu ra ổn định theo quy chuẩn xả thải áp dụng cho nước thải công nghiệp. Trong phạm vi bài viết này, chúng tôi coi mục tiêu pháp lý là đáp ứng QCVN 40:2025/BTNMT (nước thải công nghiệp). Điều này kéo theo yêu cầu tổ hợp công nghệ phải vừa “cắt tải” chất hữu cơ khó phân hủy và chất rắn lơ lửng trước khi vào sinh học, vừa đảm bảo các chỉ tiêu đặc trưng (màu, mùi, khả năng phân hủy sinh học) đủ “thân thiện” với vi sinh. Thiết kế cải tạo vì thế nên tiếp cận theo triết lý: tiền xử lý hóa – lý đóng vai trò hàng rào chính loại bỏ phần khó, sinh học là lớp “đánh bóng” cuối cùng để ổn định chỉ số hữu cơ hòa tan.
Trong bối cảnh áp lực vận hành tăng (dao động tải theo mùa, yêu cầu giảm chi phí) và kỳ vọng pháp lý ngày càng nghiêm ngặt, chiến lược cải tạo đúng đắn cần ưu tiên ba trụ cột: ổn định đầu vào (điều hòa – chống sốc), oxy hóa nâng cao có kiểm soát (Fenton là lựa chọn điển hình cho dòng thải sơn) và tối ưu sinh học hiếu khí sau hóa – lý. Các giải pháp công nghệ được trình bày dưới đây xuất phát từ dữ kiện thực tế của dòng thải sơn, và tập trung vào các điểm chốt kiểm soát mà nhà đầu tư có thể hành động ngay trong giai đoạn cải tạo.
2. Đặc tính nước thải sản xuất sơn và hàm ý cải tạo
Dữ liệu thực tế từ nước thải sơn cho thấy sự mất cân đối giữa hàm lượng hữu cơ tổng (COD) và hữu cơ dễ phân hủy (BOD5). Ví dụ, một nguồn số liệu kỹ thuật trong ngành ghi nhận nước thải đầu vào có pH khoảng 8,5; BOD5 khoảng 588 mg/L; COD đạt tới 5621 mg/L; và chất rắn lơ lửng (SS) khoảng 2109 mg/L. Tỷ lệ BOD5/COD thấp phản ánh phần lớn hữu cơ là các hợp chất bền, khó bị vi sinh xử lý trực tiếp. Hàm lượng SS cao bắt nguồn từ bột màu, phụ gia, cặn sơn và hạt keo phân tán – những hạt này cần được “bẻ keo” bằng cơ chế keo tụ – tạo bông trước khi lắng.
Nguồn phát sinh chính gồm nước vệ sinh thiết bị và nước làm mát. Nước vệ sinh thiết bị thường “kéo theo” bột màu, nhựa tạo màng, dung môi, thậm chí kim loại vết từ bột màu, gây biến động tải đột ngột theo từng mẻ vệ sinh. Nước làm mát trong công đoạn nghiền có thể mang theo một phần phụ gia và dung môi, góp phần làm tăng COD và màu. Chính tính chu kỳ này lý giải vì sao nhiều hệ thống hiện hữu (vốn chỉ có keo tụ – lắng và sinh học đơn giản) hay gặp sự cố bọt dày, bùn nổi và dao động COD đầu ra sau mỗi đợt rửa thiết bị.
Hàm ý cải tạo là phải “đội hình hóa – lý” đủ mạnh phía trước sinh học, với ba nhiệm vụ: cắt SS/màu bằng keo tụ – tạo bông, oxy hóa phần hữu cơ khó phân hủy bằng Fenton ở pH axit, và trung hòa đưa pH về mức thuận lợi cho vi sinh. Cùng với đó, một bể điều hòa được sục khí sẽ đóng vai trò “bộ đệm” lưu lượng và nồng độ, giảm rung lắc tải trong ngày. Những thay đổi này thường tạo đột phá cho hệ Aerotank phía sau: vi sinh bớt độc tính, ít sốc tải, giảm bọt và bùn nở, từ đó ổn định đầu ra theo yêu cầu của QCVN 40:2025/BTNMT.
3. Công nghệ xử lý đặc thù khi cải tạo hệ thống
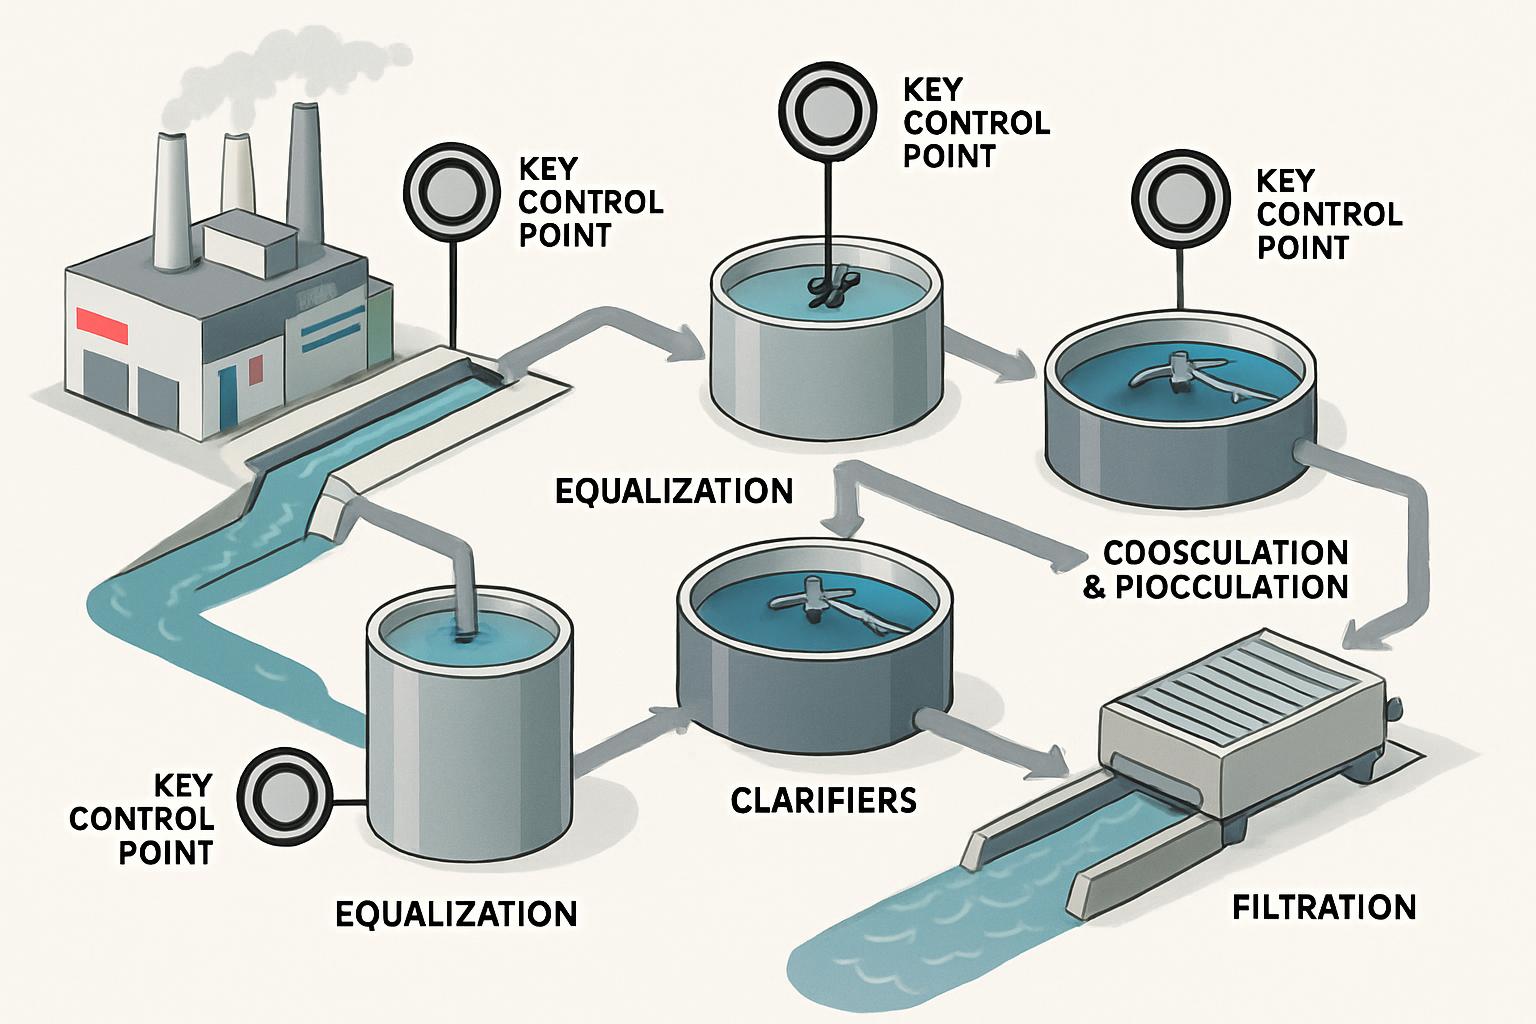
3.1. Sơ đồ công nghệ tham chiếu và các điểm chốt kiểm soát
Một dây chuyền xử lý phù hợp cho nước thải sơn sau cải tạo thường đi theo tuyến: song chắn rác – hố thu – bể điều hòa sục khí – keo tụ/ tạo bông – lắng I – oxy hóa Fenton (pH axit) – trung hòa (pH kiềm nhẹ) – bể sinh học hiếu khí (Aerotank) – lắng II – khử trùng – xả ra nguồn tiếp nhận. Ở mỗi nút công nghệ, yêu cầu kiểm soát phải được “định danh” để ngăn lỗi dây chuyền: lưu lượng/DO trong điều hòa; tốc độ khuấy và liều phèn/polymer trong keo tụ; pH và trình tự châm hóa chất ở Fenton; và pH/kiềm sau trung hòa để vi sinh hoạt động ổn định.
Khâu điều hòa là “trái tim” giảm sốc. Sục khí không chỉ tránh lắng bùn mà còn hạn chế kỵ khí sinh mùi trong thời gian lưu. Lớp keo tụ – tạo bông tiếp theo nhằm bẻ keo, kết dính hạt mịn thành bông lớn để lắng sơ bộ; lựa chọn PAC, phèn nhôm, phèn sắt và polymer anion/cation tùy theo tính chất nước sau jar-test. Sau lắng I, phần nước trong đi vào Fenton để oxy hóa sâu phần COD khó phân hủy.
Tại công đoạn Fenton, pH được hạ về vùng axit trước khi châm H2O2 và muối sắt để tạo gốc hydroxyl, bẻ gãy mạch hữu cơ bền. Sau Fenton, bể trung hòa nâng pH về trung tính/kiềm nhẹ để chuyển sang Aerotank. Bể sinh học hiếu khí sẽ hấp thụ phần hữu cơ còn lại, biến đổi thành CO2, H2O và sinh khối; bùn lắng được tuần hoàn một phần về Aerotank nhằm giữ mật độ vi sinh. Lọc/khử trùng ở bước cuối hoàn thiện độ trong và an toàn sinh học trước khi xả.
3.2. Oxy hóa Fenton trong nước thải sơn: thiết kế và vận hành khi cải tạo
Với nước thải sơn, Fenton là “đòn bẩy” công nghệ vì có thể loại bỏ phần đáng kể COD khó phân hủy. Theo dữ liệu kỹ thuật trong ngành, cách vận hành hiệu quả đòi hỏi duy trì pH axit khoảng 3–4 trong bể phản ứng; tại pH này, hydro peroxit phản ứng với sắt (II) để sinh ra gốc hydroxyl có thế oxy hóa cao. Về hiệu quả, tài liệu vận hành thực tế ghi nhận Fenton có thể đạt tới khoảng 80% loại bỏ COD tùy thuộc tính nước và tối ưu liều lượng.
Trong giai đoạn cải tạo, cần bố trí hệ trạm châm axit/hóa chất tách biệt và liên động theo trình tự: điều chỉnh pH xuống vùng mục tiêu, cấp chất xúc tác muối sắt, sau đó cấp H2O2 theo chiến lược liều phân đoạn để hạn chế dư thừa. Một số dây chuyền còn bổ sung tác nhân oxy hóa như KMnO4 tùy trường hợp. Khuấy trộn trong bể Fenton phải đủ để phân tán hóa chất đều nhưng không gây phân mảnh bông cặn hình thành về sau; vì thế bể thường chia hai vùng: phản ứng nhanh và phản ứng chậm, trước khi chuyển sang lắng trung hòa.
Hai rủi ro điển hình cần được “khóa” bằng thiết kế và SOP: dư H2O2 kéo sang sinh học gây ức chế vi sinh, và bùn hydroxyt sắt sinh ra quá nhiều gây bít tắc/khó tách nước. Biện pháp khống chế gồm: cân bằng giữa liều H2O2 và Fe(II), cài đặt theo dõi pH liên tục, và đảm bảo trung hòa/keo tụ sau Fenton đủ thời gian để kết tủa sắt về dạng bùn dễ lắng. Lượng bùn Fenton cần kế hoạch thu gom và tách nước định kỳ, tránh dồn ứ về bể chứa bùn làm đảo trộn trở lại dòng chính.
3.3. Keo tụ – tạo bông và lắng sơ cấp: tối ưu để cắt SS, màu
Keo tụ – tạo bông là “cửa ải” quan trọng vì nước thải sơn có SS và màu cao; không cắt tốt sẽ đẩy gánh nặng xuống Fenton và sinh học. Việc lựa chọn phèn nhôm, PAC hay phèn sắt phụ thuộc vào màu và thành phần hạt keo; polymer trợ keo tụ giúp gom bông lớn, chắc để lắng nhanh. Các thử nghiệm jar-test là công cụ không thể thiếu trong giai đoạn cải tạo nhằm xác định loại hóa chất, thứ tự châm và liều ban đầu, trước khi tinh chỉnh trên thực tế.
Vận hành ổn định đòi hỏi kiểm soát tốc độ khuấy ở hai giai đoạn: khuấy nhanh để phân tán phèn, và khuấy chậm để nuôi bông. Liều phèn thiếu dẫn tới nước đục và màu còn cao; quá liều lại gây tái ổn định hạt và tăng tải bùn. Polymer dư để lại vệt nhớt, làm bùn nổi ở lắng I và gây bít tắc đường ống bùn. Chu kỳ vệ sinh bể lắng, hệ thu bùn và máng răng cưa cũng phải được chuẩn hóa để tránh rò rỉ bùn sang các công đoạn sau.
Sau Fenton, trung hòa và bổ sung kiềm về vùng thuận lợi cho vi sinh là bắt buộc để Aerotank không bị “cú sốc” axit. Trong nhiều dây chuyền, polymer anion được dùng sau Fenton để “gom” bông hydroxyt sắt và cặn hữu cơ oxy hóa, giúp lắng trung hòa đạt hiệu quả cao. Việc này tạo lớp đệm vững chắc để Aerotank tiếp nhận nước trong, giảm bọt và bùn nở trong giai đoạn đầu khởi động lại sau cải tạo.
3.4. Xử lý sinh học hiếu khí (Aerotank) sau hóa – lý
Aerotank giữ vai trò hoàn thiện phần hữu cơ hòa tan còn lại sau khi hóa – lý đã cắt đi phân đoạn khó phân hủy. Khi đầu vào đã qua Fenton và trung hòa, vi sinh hiếu khí có môi trường ít độc tính hơn để chuyển hóa hữu cơ thành CO2, H2O và sinh khối. Một phần bùn lắng được tuần hoàn về Aerotank để duy trì mật độ sinh khối thích hợp; phần bùn dư thu gom về bể chứa bùn để xử lý định kỳ. Bể lắng II cần vận hành nhẹ nhàng, tránh xáo trộn gây kéo theo bùn mịn ra ngoài.
Với nước thải sơn, bọt là hiện tượng hay gặp do chất hoạt động bề mặt. Bọt ở mức vừa phải là bình thường, nhưng bọt dày liên tục đi kèm giảm chất lượng lắng có thể là tín hiệu của quá tải hữu cơ, sốc độc hoặc điều hòa chưa “dịu” được dao động theo mẻ. Giải pháp bền vững là quay lại tối ưu tiền xử lý (keo tụ/Fenton) và điều hòa, chỉ dùng chất khử bọt như một biện pháp hỗ trợ ngắn hạn. Khâu khử trùng ở cuối dây chuyền giúp giảm rủi ro vi sinh gây bệnh trước khi xả.
Trong các dự án cải tạo, Aerotank hiện hữu thường được giữ lại, và “chìa khóa” là làm cho đầu vào của nó trở nên “dễ chịu”. Khi tải COD đầu vào Aerotank giảm và ổn định nhờ Fenton, nhu cầu khí và rủi ro bùn nở cũng giảm theo. Điều này mang lại lợi ích kép: tiết kiệm năng lượng sục khí và mở rộng biên an toàn vận hành trong những ngày tải tăng do rửa thiết bị.
4. Bảng tham chiếu tham số thực tế và điểm đặt pH theo công nghệ
Bảng dưới đây tổng hợp các dữ liệu thực tế và điểm đặt điển hình rút ra từ thực hành xử lý nước thải sơn, phục vụ việc định hình tiêu chí cải tạo và vận hành.
| Hạng mục | Dữ liệu/điểm đặt | Công đoạn/liên quan | Ghi chú |
|---|---|---|---|
| pH nước thải đầu vào | 8,5 | Đầu vào hệ thống | Số liệu thực tế từ nước thải sơn |
| BOD5 đầu vào | 588 mg/L | Đầu vào hệ thống | Phản ánh tỉ lệ hữu cơ dễ phân hủy thấp |
| COD đầu vào | 5621 mg/L | Đầu vào hệ thống | Hàm lượng hữu cơ tổng rất cao |
| SS (TSS) đầu vào | 2109 mg/L | Đầu vào hệ thống | Cần cắt tải bằng keo tụ – lắng |
| pH bể Fenton | 3–4 | Oxy hóa nâng cao (Fenton) | Hạ pH axit trước khi châm H2O2 và muối sắt |
| Hiệu suất loại COD của Fenton | Tới 80% | Oxy hóa nâng cao (Fenton) | Phụ thuộc tối ưu liều và đặc tính nước |
| pH sau trung hòa | > 7 | Trước sinh học hiếu khí | Tạo điều kiện thuận lợi cho vi sinh |
5. Chi phí cải tạo: cấu phần, kịch bản và cách tối ưu OPEX/CAPEX
Chi phí cải tạo hệ thống xử lý nước thải sơn thường đến từ bốn nhóm: (i) xây dựng, cải tạo bể (bổ sung điều hòa, Fenton, lắng trung hòa); (ii) thiết bị – cơ điện (cụm châm hóa chất H2O2/axit/kiềm, máy khuấy, bơm định lượng, hệ thổi khí, tấm lắng và thu bùn); (iii) hóa chất vận hành (phèn, polymer, H2O2, muối sắt, axit, kiềm); và (iv) quản lý bùn (tách nước, lưu chứa, thuê xử lý). Trong đó, phần hóa chất và bùn là chi phí biến đổi quyết định OPEX; phần xây dựng – thiết bị là CAPEX phụ thuộc mức độ cải tạo. Lựa chọn công nghệ và mức “độ sâu” cải tạo nên dựa trên phân tích dòng tiền trọn vòng đời, vì phương án CAPEX cao hơn (ví dụ, Fenton bài bản, điều hòa lớn hơn) thường giúp OPEX thấp và rủi ro vi phạm giảm bền vững.
Ba kịch bản cải tạo phổ biến là: (1) bổ sung gói hóa – lý hoàn chỉnh (keo tụ – lắng + Fenton + trung hòa) trước Aerotank khi hệ hiện hữu chỉ có sinh học; (2) tăng cường Fenton và trung hòa khi đã có keo tụ – lắng nhưng đầu ra vẫn dao động do phần hữu cơ khó phân hủy; và (3) tinh chỉnh hóa chất, thêm trạm châm và tối ưu điều hòa nếu hạ tầng bể cơ bản đã sẵn có. Mỗi kịch bản mang cấu phần chi phí khác nhau, nhưng mẫu số chung là phải “đánh trúng” nút thắt: cắt COD khó phân hủy và SS trước khi nước vào sinh học.
Chiến lược tối ưu chi phí gồm: dùng điều hòa để làm phẳng đỉnh tải (giảm liều hóa chất đỉnh điểm); triển khai thử nghiệm jar-test và/hoặc pilot Fenton để tìm vùng pH/liều hóa chất tối ưu trước khi mở rộng toàn hệ; tái cấu hình bể hiện hữu (ví dụ, phân vách bể cũ làm vùng phản ứng Fenton – trung hòa) để giảm chi phí xây mới; và chuẩn hóa quy trình tách nước bùn nhằm giảm chi phí vận chuyển/xử lý bùn ướt. Ở vận hành, kiểm soát tốt pH trong Fenton và trung hòa giúp tránh dư H2O2/kiềm, từ đó tiết kiệm cả hóa chất và tránh rủi ro ức chế vi sinh gây chi phí khắc phục cao.
6. Những lỗi vận hành thường gặp khi áp dụng công nghệ cho nước thải sơn
Lỗi “cốt tử” là kiểm soát pH kém trong Fenton. Nếu pH cao hơn vùng mục tiêu axit, gốc hydroxyl tạo ra không đủ để bẻ gãy mạch hữu cơ, dẫn đến hiệu suất thấp nhưng chi phí hóa chất vẫn cao. Ngược lại, hạ pH quá sâu rồi trung hòa không tới khiến kéo theo axit/kiềm dư và muối sắt vào sinh học, dễ gây sốc vi sinh và tạo bùn mịn khó lắng. Cách khắc phục là lắp đo pH online ở cả bể Fenton và trung hòa, liên động bơm định lượng với giới hạn an toàn, và đào tạo vận hành về trình tự châm hóa chất.
Keo tụ – tạo bông thường gặp tình trạng “đoán liều” mà không có jar-test định kỳ. Điều này dễ dẫn đến thiếu phèn khi tải tăng (nước đục, màu cao) hoặc thừa phèn/polymer (tái ổn định hạt, bùn nổi, màng nhầy bít tắc). Quy trình chuẩn là duy trì thử nghiệm mẫu theo ca/tuần để cập nhật liều tối ưu theo biến động nước thải, đồng thời ghi nhận sự thay đổi về loại sơn/phụ gia đang sản xuất để dự báo điều chỉnh hóa chất kịp thời.
Ở Aerotank, bọt dày và bùn nở thường gắn với đầu vào dao động mạnh sau mỗi lần rửa thiết bị. Cố gắng “đè” bằng chất khử bọt mà không chỉnh tiền xử lý chỉ giải quyết triệu chứng, không xử lý gốc rễ. Đầu tư thời gian tối ưu điều hòa, nâng hiệu quả keo tụ và Fenton sẽ giảm đáng kể bọt; đồng thời, đảm bảo tuần hoàn bùn hợp lý và vệ sinh ống thu nước/máng tràn để tránh kéo bùn theo nước trong.
Quên quản lý bùn là lỗi tốn kém thầm lặng. Bùn từ lắng I và lắng sau Fenton nếu không được thu gom – tách nước nhịp nhàng sẽ tràn ngược, gây mùi và tăng SS ở các bể sau. Lập kế hoạch nạo vét, tách nước, lưu chứa theo tải thực tế, cộng với nhật ký bùn (thể tích, độ ẩm, nơi đi) là thiết yếu để tránh gián đoạn vận hành và chi phí đột biến vì thuê xử lý khẩn cấp.
7. Lộ trình cải tạo hệ thống hiện hữu: từ khảo sát đến chạy thử
Bước khởi đầu là khảo sát hiện trạng và thu thập dữ liệu đặc trưng theo mẻ, đặc biệt là trong/ngoài ca rửa thiết bị. Lấy mẫu phân tích COD, BOD5, SS, pH và quan sát màu, mùi qua nhiều thời điểm để thấy biên dao động. Từ dữ liệu này, tiến hành jar-test cho keo tụ – tạo bông nhằm chọn loại phèn/polymer, và thí nghiệm Fenton quy mô nhỏ để xác định vùng pH phản ứng, thứ tự châm hóa chất và khả năng cắt COD khó phân hủy. Những thí nghiệm ban đầu là nền móng cho tính toán kích thước bể và lựa chọn thiết bị châm/máy khuấy phù hợp.
Khi đã có “đồ án” công nghệ, giai đoạn thiết kế cải tạo nên ưu tiên tận dụng bể hiện hữu bằng cách phân vách – đổi công năng (ví dụ, chuyển một bể trống thành bể Fenton – trung hòa), qua đó giảm chi phí xây mới. Lắp đặt hệ châm hóa chất với bồn chứa có thu gom chống tràn, bơm định lượng có van một chiều/đứt ống an toàn, và đo pH online. Hệ thổi khí ở điều hòa và Aerotank cần được kiểm tra lưu lượng – áp để đảm bảo đáp ứng khi tải tăng. Lắng I nên trang bị ống thu bùn/máng răng cưa đủ năng lực để tránh tràn bùn khi lưu lượng đột ngột tăng.
Chạy thử nghiệm thu gồm hai giai đoạn: không tải (kiểm tra kín nước, thiết bị, liên động) và có tải (nâng dần lưu lượng, theo dõi chỉ số ở từng bể). Tại Fenton, theo dõi pH và màu/COD giảm qua từng điểm kiểm soát; tại trung hòa, đảm bảo pH sau điều chỉnh lớn hơn 7 trước khi đổ vào Aerotank. Ở sinh học, quan sát bọt, mùi, khả năng lắng và điều chỉnh tuần hoàn bùn. Lập SOP vận hành – sự cố, đào tạo ca kíp và xây dựng kế hoạch hóa chất/bùn định kỳ là chìa khóa để đưa hệ thống vào “đường ray” ổn định.
8. Phác thảo tình huống điển hình trong cải tạo (ẩn danh)
Một cơ sở có sẵn keo tụ – lắng và Aerotank nhưng thường xuyên vượt COD sau mỗi đợt rửa thiết bị. Giải pháp cải tạo tập trung vào bổ sung bể Fenton với pH vận hành axit và bể trung hòa trước sinh học. Sau khi tối ưu jar-test và thí nghiệm Fenton, hệ thống được vận hành với trình tự châm hóa chất chuẩn và trung hòa về pH kiềm nhẹ. Kết quả là Aerotank giảm bọt, bùn lắng tốt hơn và COD đầu ra ổn định theo quy chuẩn áp dụng.
Một cơ sở khác vốn chỉ có sinh học hiếu khí, gặp hiện tượng bùn nở và bọt dày do nước làm mát và rửa thiết bị dồn tải theo giờ. Phương án cải tạo gồm xây bể điều hòa có sục khí, nâng cấp keo tụ – tạo bông và lắng sơ cấp trước sinh học. Việc “làm phẳng” tải nhờ điều hòa, cộng với cắt SS/màu bằng keo tụ khiến Aerotank bớt sốc; khi cần tăng cường, Fenton được thêm vào như tầng oxy hóa nâng cao để xử lý hữu cơ khó phân hủy còn sót lại.
Các tình huống này cho thấy một điểm chung: thành công của cải tạo không nhất thiết nằm ở tăng kích thước sinh học, mà ở việc “dọn đường” tốt cho sinh học bằng hóa – lý hợp lý và điều hòa hiệu quả. Khi phần hữu cơ khó phân hủy và SS được loại bỏ đúng chỗ, phần còn lại trở nên “dễ thở” cho vi sinh, từ đó tạo đầu ra ổn định với biên an toàn vận hành rộng hơn.
9. Định hướng đầu tư: công nghệ và tuân thủ
Trong bài toán cải tạo hệ thống xử lý nước thải sơn, nhà đầu tư nên xuất phát từ dữ liệu thực tế của chính nhà máy mình, thay vì sao chép sơ đồ công nghệ của đơn vị khác. Dữ liệu như pH đầu vào khoảng 8,5; BOD5 xấp xỉ vài trăm mg/L; COD lên tới hàng nghìn mg/L; SS ở ngưỡng hàng nghìn mg/L cho thấy nhu cầu bắt buộc phải có tầng hóa – lý “cứng” (keo tụ – lắng, Fenton và trung hòa) phía trước sinh học. Cách tiếp cận này không chỉ tăng xác suất đáp ứng QCVN 40:2025/BTNMT mà còn mở ra cơ hội tối ưu chi phí vận hành lâu dài.
Ưu tiên về công nghệ là: (i) điều hòa thông minh để giảm sốc, (ii) Fenton ở pH 3–4 để bẻ gãy phần hữu cơ bền với hiệu suất có thể lên tới khoảng 80% COD trong điều kiện tối ưu, và (iii) sinh học hiếu khí làm “polishing” cuối. Ở cấp độ quản trị rủi ro, đầu tư vào đo kiểm online (pH, lưu lượng) và chuẩn hóa SOP vận hành – hóa chất – bùn là hàng rào quan trọng ngăn “bất ngờ” vận hành chuyển thành sự cố xả thải. Khi cân nhắc CAPEX/OPEX, nên đánh giá theo vòng đời hệ thống và chi phí không tuân thủ để lựa chọn mức cải tạo hợp lý, tránh “tiết kiệm trước, trả giá sau”.
10. Câu hỏi thường gặp (FAQ)
1) Vì sao nước thải sơn phải có lớp xử lý Fenton trước sinh học?
Nước thải sơn có tỉ lệ hữu cơ khó phân hủy cao, thể hiện ở COD lớn so với BOD5. Vận hành Fenton ở pH axit khoảng 3–4 giúp tạo gốc hydroxyl bẻ gãy mạch hữu cơ bền, giảm độc tính trước khi đưa vào sinh học.
2) Fenton có thể giảm COD đến mức nào?
Tài liệu vận hành thực tế ghi nhận hiệu suất loại bỏ COD có thể đạt tới khoảng 80% khi tối ưu pH và liều hóa chất. Kết quả cụ thể phụ thuộc thành phần nước thải và mức cắt tải trước đó bằng keo tụ – lắng.
3) Điểm đặt pH nào phù hợp cho các công đoạn chính?
pH đầu vào nước thải sơn thường ở vùng kiềm, ví dụ khoảng 8,5. Fenton cần hạ pH về khoảng 3–4, sau đó trung hòa đưa pH lên lớn hơn 7 trước khi vào sinh học để đảm bảo vi sinh hoạt động ổn định.
4) Những thông số đầu vào đặc trưng cần lưu ý khi thiết kế cải tạo?
Các dữ liệu điển hình gồm BOD5 khoảng 588 mg/L, COD xấp xỉ 5621 mg/L và SS khoảng 2109 mg/L. Những con số này nhấn mạnh nhu cầu cắt SS/màu bằng keo tụ – lắng và cắt hữu cơ bền bằng Fenton trước sinh học.
5) Làm sao giảm bọt dày trong Aerotank với nước thải sơn?
Giải pháp bền vững là ổn định đầu vào bằng điều hòa và tăng hiệu quả cắt tải ở keo tụ – Fenton để giảm chất hoạt động bề mặt vào sinh học. Chất khử bọt chỉ nên dùng như hỗ trợ ngắn hạn, đồng thời theo dõi và điều chỉnh tuần hoàn bùn, vệ sinh máng tràn để tránh kéo bùn.
6) Sau cải tạo, hệ thống cần đáp ứng quy định nào khi xả thải?
Mục tiêu tuân thủ là đáp ứng yêu cầu áp dụng của QCVN 40:2025/BTNMT đối với nước thải công nghiệp. Lộ trình kiểm chứng gồm chạy thử, lấy mẫu đối chứng và duy trì vận hành – lưu hồ sơ để sẵn sàng cho công tác giám sát môi trường định kỳ.
Nanoen
CÔNG TY TNHH MÔI TRƯỜNG NANO THĂNG LONG
VP. Hà Nội: Số 15 TT18 Khu đô thị Văn Phú, Hà Đông, Hà Nội
VP. Cần Thơ: 661E/29, đường Võ Văn Kiệt, KV Bình Yên A, P. Long Hòa, Q. Bình Thủy, TP. Cần Thơ
VP. TP HCM: 533/12/7, đường Phạm Văn Bạch, P.15, Q. Tân Bình, TP. Hồ Chí Minh
Hotline: 0986.689.781 - 0969.054.226
Email: thanglongnanoen@gmail.com
Facebook: www.facebook.com/thanglongnanoen